 PDF blog để đọc ngoại tuyến
Trả lời nhanh: Khắc vạch biển tên thép không gỉ là kéo một đầu kim cương hoặc cacbua trên mặt biển để ép ra một rãnh liên tục, nhẵn bóng. Phương pháp này không dùng nhiệt, mực hay hóa chất, nên là cách chi phí thấp để tự thêm số sê-ri và ngày tháng ngay tại xưởng lên các phôi đã khắc ăn mòn sẵn. Dấu khắc nông hơn và độ tương phản thấp hơn so với khắc ăn mòn sâu hay đột điểm, nên phù hợp với dữ liệu thay đổi hơn là nội dung an toàn cố định.
Nếu bạn lắp ráp thiết bị theo lô, biển thông số của bạn phần lớn là cố định. Logo, model, các trường điện áp và cảnh báo giống nhau trên mọi thiết bị. Số sê-ri, ngày sản xuất và đôi khi mã tùy chọn thì thay đổi theo từng thiết bị. Khắc vạch biển tên thép không gỉ lấp khoảng trống đó. Bài viết giải thích cách khắc vạch tạo dấu về mặt vật lý trên các biển 304 và 316. Bài cũng hướng dẫn thiết lập quy trình tại xưởng và chỉ ra những điểm khắc vạch thua khắc ăn mòn hóa học, laser sợi quang hay đột điểm về độ dễ đọc, khả năng chống ăn mòn và năng suất.
Vấn đề: Dữ liệu thay đổi là nơi các chương trình biển tên gặp trục trặc
Vấn đề. Các nhà máy OEM thường xử lý dữ liệu theo từng thiết bị bằng một trong bốn cách, và cách nào cũng có cái giá của nó. Cách thứ nhất là đặt biển khắc ăn mòn hoàn toàn tùy chỉnh cho từng số sê-ri. Cách này khiến khâu lắp ráp cuối phụ thuộc vào hàng đợi bản thiết kế của nhà cung cấp, và mọi lỗi dữ liệu đều làm hỏng một chi tiết vĩnh viễn. Cách thứ hai là dập chữ bằng tay với bộ đột, cách này dùng được nhưng đường chân chữ không đều, và trên tấm mỏng lực dập có thể làm cong biển quanh các lỗ lắp. Cách thứ ba là mực in bề mặt hoặc lớp in phủ. Các phân tích hỏng hóc trong ngành nhiều lần mô tả dấu in phai dần đến mức “kim loại có thể vẫn còn đó, nhưng chữ thì đã mất”. Cách thứ tư là mua máy laser sợi quang, đồng nghĩa với vốn đầu tư, buồng che, hệ thống hút khói và một chương trình an toàn cho công việc có khi chỉ vài chục biển mỗi tuần.
Nêu vấn đề. Khối lượng là có thật nhưng nhỏ. Trong một cuộc thảo luận của người trong nghề, một nhà sản xuất thiết bị cho biết họ gửi khoảng 50 thẻ thép không gỉ có số sê-ri mỗi tháng , làm từ tấm dày khoảng 0,5 mm, tới một cửa hàng làm cúp địa phương mà họ gọi là “rất thiếu tin cậy”.cuộc thảo luận của người trong nghề[1] Khối lượng này quá thấp để biện minh cho một cụm đánh dấu chuyên dụng. Nhưng nó cũng quá quan trọng để phụ thuộc vào nhà cung cấp bên ngoài: một biển số sê-ri không đọc được hoặc bị thiếu sẽ phá vỡ khả năng truy xuất nguồn gốc, hồ sơ bảo hành và, với thiết bị điện, cả việc ký duyệt kiểm tra.
Giải pháp. Hãy tách biển thành phần nội dung cố định và phần nội dung thay đổi. Mua các phôi khắc ăn mòn sâu, đã tô màu cho mọi nội dung không bao giờ đổi, rồi khắc vạch các trường theo từng thiết bị ngay trên dây chuyền. Phần còn lại của hướng dẫn này nói về cách làm tốt việc đó và những trường hợp đây là công cụ không phù hợp.
Khắc vạch biển tên thép không gỉ là gì?
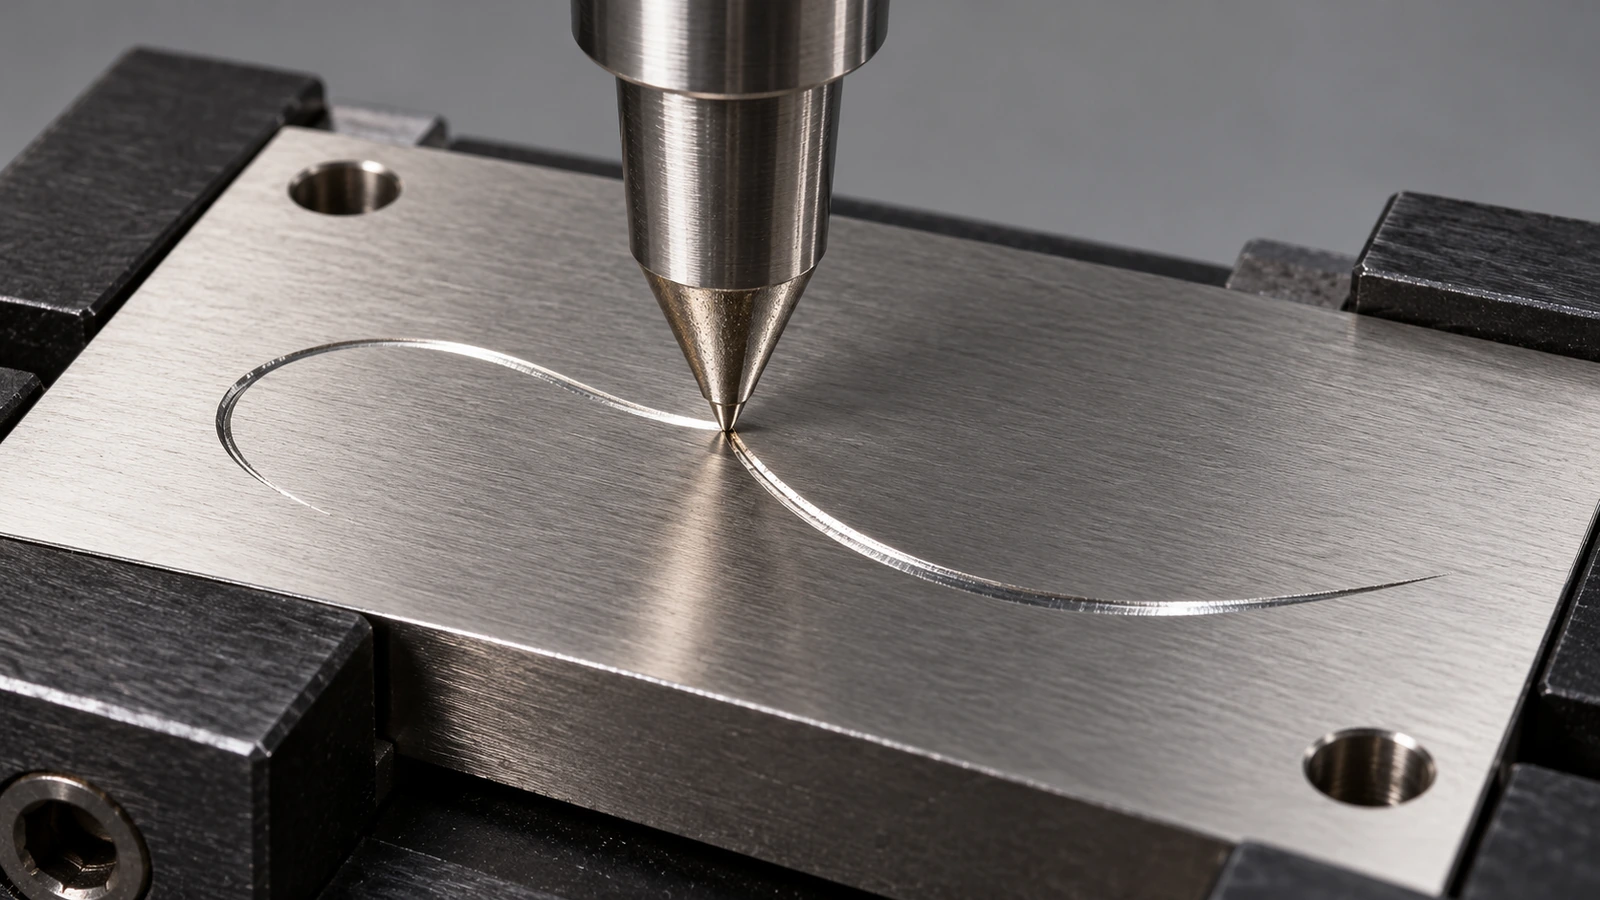
Khắc vạch, còn gọi là đánh dấu kéo hoặc khắc kéo bằng kim cương, là quy trình cơ học nguội. Một đầu kim có mũi cứng, thường là mũi kim cương hoặc vonfram cacbua, được ép vào biển bằng lực lò xo hoặc khí nén. Máy sau đó di chuyển đầu kim theo các nét của từng ký tự. Mũi kim không quay và không đập. Nó ép ra một rãnh chữ V liên tục, đẩy vật liệu sang hai bên và xuống dưới thay vì cắt thành phoi.
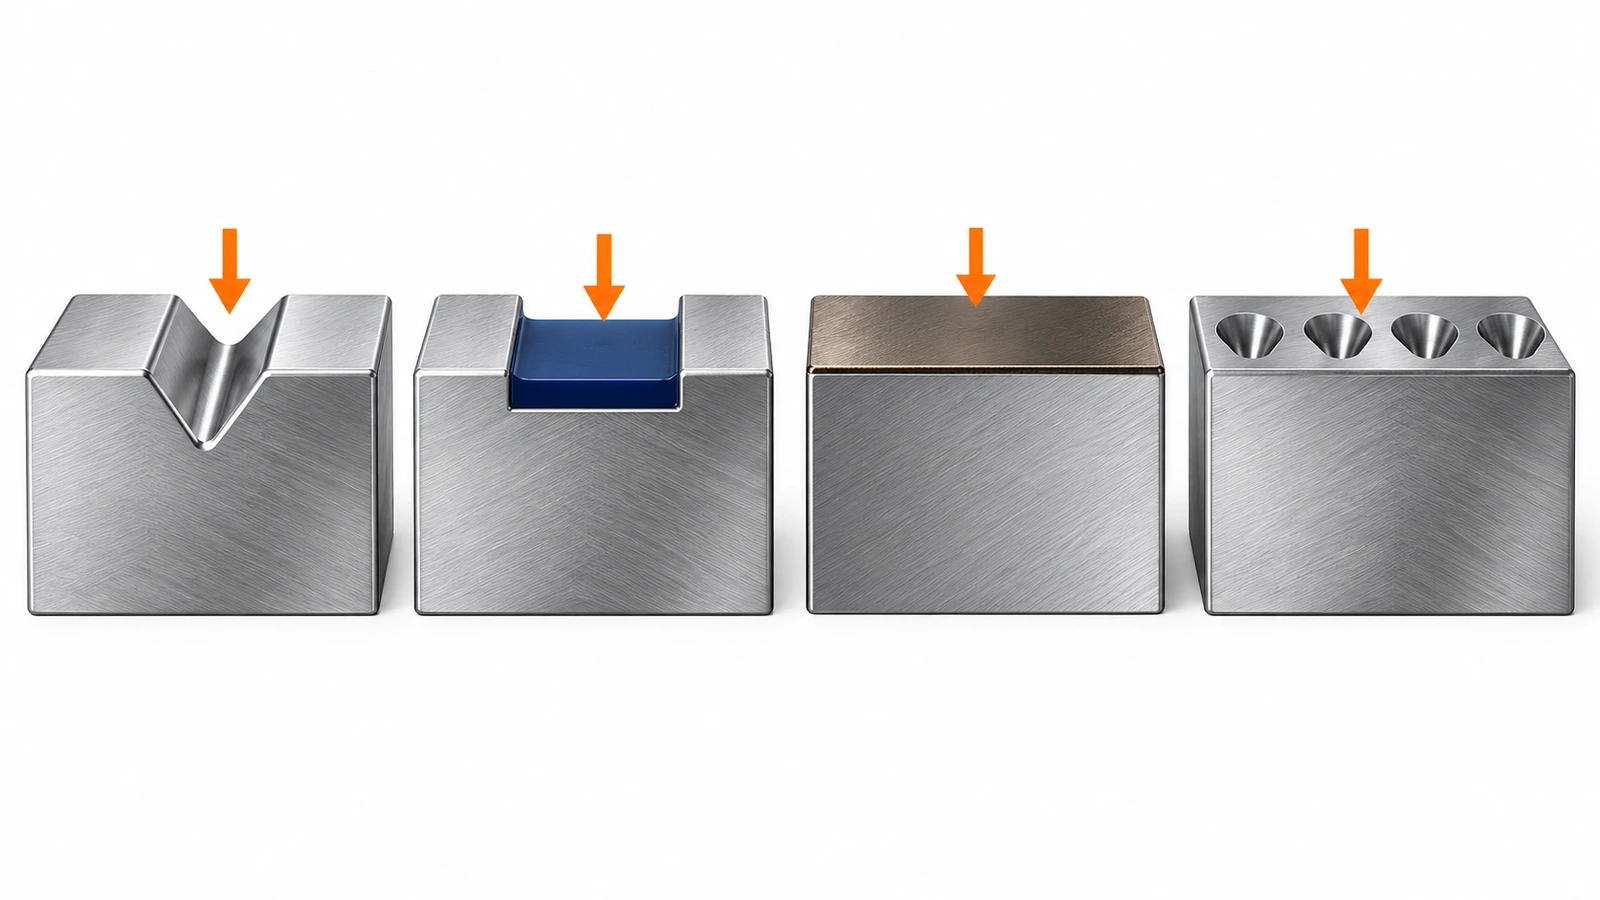
Điều đó đặt nó giữa ba quy trình lân cận thường bị nhầm với nó:
- Khắc quay dùng dao cắt quay để loại bỏ phoi và có thể khắc sâu hơn. Phương pháp này cũng tạo ba via và làm mòn dụng cụ.
- Đột điểm dùng chốt đập để tạo một hàng hố nhỏ. Dấu sâu hơn và xử lý tốt bề mặt nhám hoặc cong, nhưng ồn hơn và các ký tự trông như được tạo từ các chấm.
- Khắc ăn mòn hóa học hòa tan kim loại qua một mặt nạ cản quang. Nó tạo ra vùng lõm có thể chứa lớp tô màu, nhưng cần một mặt nạ mới cho mỗi lần đổi bản thiết kế.
Vì đường vạch liên tục và thành rãnh được đánh bóng nhẵn, chữ khắc vạch hiện ra như nét chữ đơn sạch sẽ. Máy khắc vạch CNC và dụng cụ kéo kim cương chạy phông chữ một nét, không phải phông chữ viền. Khi bố trí trường dữ liệu thay đổi, bạn chọn đường đi của nét chứ không phải hình khối đặc.
Thép không gỉ khắc là một nhóm đánh dấu đã được công nhận riêng. Tiêu chuẩn kỹ thuật của ASTM cho biển nhãn van trên tàu liệt kê “loại III - thép không gỉ, khắc” là một loại biển được xác định rõ.ASTM F992[2] Nếu bản vẽ của khách hàng viện dẫn tiêu chuẩn đó, hãy kiểm tra xem dấu khắc vạch có đáp ứng phương pháp ghi nhãn của nó hay không trước khi thay khắc quay bằng khắc vạch.
Điều gì xảy ra với 304 và 316 dưới đầu kim vạch
Không có nhiệt đầu vào. Laser sợi quang làm thay đổi lớp oxit hoặc làm chảy bề mặt. Đó là cách hình thành các dấu đen do laser ủ, và cũng là lý do một số người dùng nhầm sự đổi màu do laser với ăn mòn. Trong một chủ đề diễn đàn về xử lý bề mặt kim loại, một người dùng nghi ngờ rằng “vết đổi màu sẫm còn lại sau quá trình laser là gỉ/ăn mòn”.Thảo luận trên Finishing.com[3] Khắc vạch không tạo vệt đổi màu do nhiệt, nên sự mơ hồ này không xuất hiện khi kiểm tra đầu vào hoặc tại hiện trường.
Hóa bền biến dạng và lớp màng thụ động. Các mác thép austenit như 304 và 316 hóa bền biến dạng rất nhanh. Thành rãnh bị biến dạng nguội và được đánh bóng nhẵn, còn lớp màng thụ động giàu crom bị phá vỡ dọc theo đường vạch rồi tái tạo trong không khí. Vì vậy, khắc vạch sạch tự nó không tạo ra điểm yếu về ăn mòn. Rủi ro thực sự là nhiễm bẩn. Một đánh giá trong phòng thí nghiệm của Hải quân Hoa Kỳ về vật liệu làm biển nhãn (báo cáo CARDIVNSWC-TR-62-00-05, 2005) ghi nhận vết gỉ trên các biển 304 và 316, “đặc biệt ở những vùng thực hiện khắc các biển nhãn”. Báo cáo quy các vết này cho các hạt sắt do dụng cụ để lại. Từ phát hiện này rút ra hai thói quen. Thứ nhất, giữ đầu kim và đồ gá không dính mạt thép cacbon. Thứ hai, không bao giờ làm sạch biển đã khắc vạch bằng bàn chải sắt hay đá mài dùng chung.
Mác thép quan trọng nhất ở rãnh khắc. Mọi sự tấn công của clorua đều bắt đầu ở nơi có khe hở và bề mặt bị biến dạng nguội. ASTM A240/A240M quy định 2,00–3,00 % molypden cho Loại 316 và 316L, còn 304 không có yêu cầu về molypden.ASTM A240/A240M[4] Với môi trường phun muối, muối chống đóng băng hoặc nước rửa có clo, hãy khắc vạch lên 316. Việc chọn mác thép được trình bày chi tiết tại trang biển tên thép không gỉ khắc ăn mòn tùy chỉnh của chúng tôi, nên không nhắc lại ở đây.
Độ cứng của biển. Đầu kim tạo một tải trọng ép xuống đều. Biển mỏng, không được đỡ sẽ bị uốn, và độ sâu rãnh khi đó thay đổi trên toàn trường. Tấm vật liệu biển tên thép không gỉ công nghiệp thường dày khoảng 0,018 to 0,125 in. Các quy cách chế tạo quân sự đặt mức tối thiểu cho một số loại biển. MIL-DTL-15024 yêu cầu biển Loại A khắc ăn mòn hoặc khắc có độ dày không dưới 0,03 in.MIL-DTL-15024[5] Dưới khoảng 0,5 mm, đồ gá phẳng và đỡ toàn bộ tấm là điều bắt buộc.
Cách thiết lập khắc vạch tại xưởng cho số sê-ri và ngày tháng
Quy trình dưới đây giả định bạn dùng máy khắc vạch để bàn hoặc đặt cạnh dây chuyền và các phôi khắc ăn mòn sẵn từ nhà cung cấp biển tên.
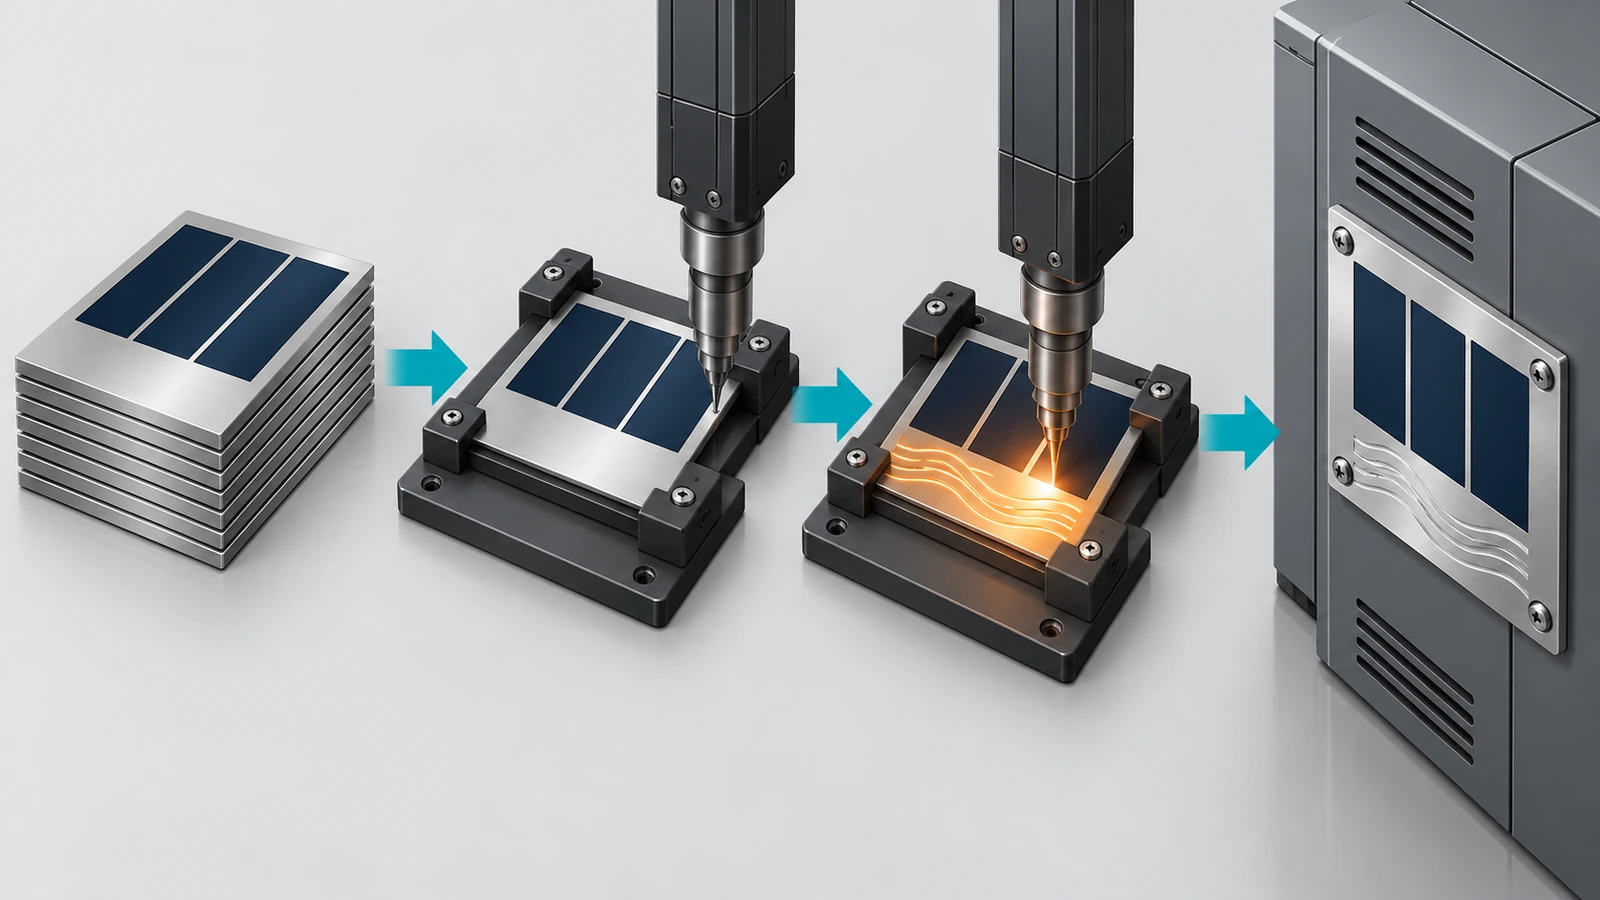
- Thiết kế phôi quanh vùng khắc vạch. Yêu cầu nhà cung cấp khắc ăn mòn và tô màu toàn bộ nội dung cố định, đồng thời để các trường thay đổi là kim loại trơn, không tô màu. Các nhãn trường được khắc ăn mòn như “SỐ SÊ-RI” hay “NGÀY” đặt cạnh vùng này, không đặt bên trong. Chừa lề rõ ràng quanh lỗ và mép, vì đầu kim cần một đường phẳng, không bị đục lỗ.
- Chọn lớp hoàn thiện bề mặt để có độ tương phản. Đường khắc vạch là một rãnh sáng, nhẵn bóng. Nó nổi rõ nhất trên bề mặt mờ hơn. Vùng mờ #2B hoặc phun bi thường cho độ tương phản tốt hơn so với bề mặt chải #4 phản xạ mạnh, nơi vân chải có thể cạnh tranh với các nét khắc. Hãy chỉ định lớp hoàn thiện của vùng khắc vạch trên bản vẽ phôi.
- Làm đồ gá định vị. Giữ biển bằng các lỗ lắp hoặc mép trên một khay đỡ phẳng, cứng để biển không xê dịch hay bị uốn. Phần lớn độ lặp lại của chương trình khắc vạch đến từ đồ gá: sai lệch vị trí làm số sê-ri chồng lên chữ khắc ăn mòn, còn biển bị uốn sẽ cho nét nông, không đều.
- Chọn đầu kim, đặt lực và tốc độ. Đầu kim cương giữ được mũi nhọn trên thép không gỉ dòng 300 đã hóa cứng và không để lại sắt trên biển. Đầu cacbua rẻ hơn nhưng mòn nhanh hơn trên thép không gỉ. Hãy bắt đầu ở mức lực nhà sản xuất máy khuyến nghị cho thép không gỉ, rồi điều chỉnh lực và tốc độ di chuyển cùng nhau. Lực lớn hơn làm rãnh sâu hơn nhưng cũng làm gờ nâng cao hơn. Tốc độ thấp hơn cải thiện độ đồng đều của nét ở các ký tự nhỏ. Hãy ghi lại các thông số cuối cùng thành một bộ thông số được kiểm soát cho từng mác thép và độ dày.
- Đặt chiều cao ký tự theo khoảng cách đọc. Xác định kỹ thuật viên sẽ đứng ở đâu khi đọc biển, rồi chọn kích thước ký tự một nét theo khoảng cách đó dưới ánh sáng thực tế. Dữ liệu định mức điện thuộc các yêu cầu hiện trường của NFPA 79 và NEC 670,3(A). Hãy xác nhận rằng các trường khắc vạch của bạn khớp với những gì cơ quan chứng nhận mong đợi và có thể đọc được.
- Cấp dữ liệu từ hệ thống, không phải từ bàn phím. Lấy chuỗi số sê-ri và ngày từ MES hoặc ERP của bạn và khóa định dạng (ví dụ ngày theo ISO 8601). Chặn số sê-ri trùng ngay trong phần mềm. Dấu vĩnh viễn không thể sửa. Một chữ số sai nghĩa là phải loại bỏ biển, và với phôi khắc ăn mòn thì đó là bộ phận đắt nhất của cụm lắp.
- Kiểm tra mẫu đầu tiên cho mỗi bộ thông số. Kiểm tra độ dễ đọc ở khoảng cách quy định và dưới ánh sáng xiên. Đo độ sâu rãnh bằng thước đo độ sâu hoặc máy đo biên dạng bề mặt và lưu kết quả đo cùng bộ thông số. Sau đó thử chà xát bằng chính chất tẩy rửa và găng tay của nhà máy. Lặp lại sau mỗi lần thay đầu kim, đồ gá hoặc lô biển.
- Giữ biển sạch sau khi đánh dấu. Lau bằng chất tẩy không chứa clo. Nếu nghi ngờ nhiễm thép, hãy thụ động hóa biển (các phương pháp xử lý kiểu ASTM A967 thường được chỉ định) trước khi đưa vào môi trường có clorua.
Còn mã 2D và dấu UID thì sao?
Một số máy khắc vạch có thể vẽ ký hiệu Data Matrix, nhưng việc vẽ các ô vuông bằng nét liền rất chậm và độ tương phản thu được thấp. Nếu hợp đồng viện dẫn việc nhận dạng đơn vị duy nhất theo MIL-STD-130, dấu phải đọc được bằng máy và kiểm chứng được.STD-130N[6] Trong trường hợp đó, yêu cầu của hợp đồng, chứ không phải sở thích của nhà cung cấp, quyết định dấu phải đạt được điều gì. Khi bản vẽ yêu cầu phân loại chất lượng mã theo ISO/IEC 15415, đột điểm hoặc laser là lựa chọn thực tế hơn cho mã. Khắc vạch vẫn hữu ích cho dòng chữ người đọc được bên cạnh. Luôn kiểm tra bản sửa đổi hiện hành của mọi quy cách quân sự trong cơ sở dữ liệu DLA ASSIST trước khi báo giá.ASSIST QuickSearch[7]
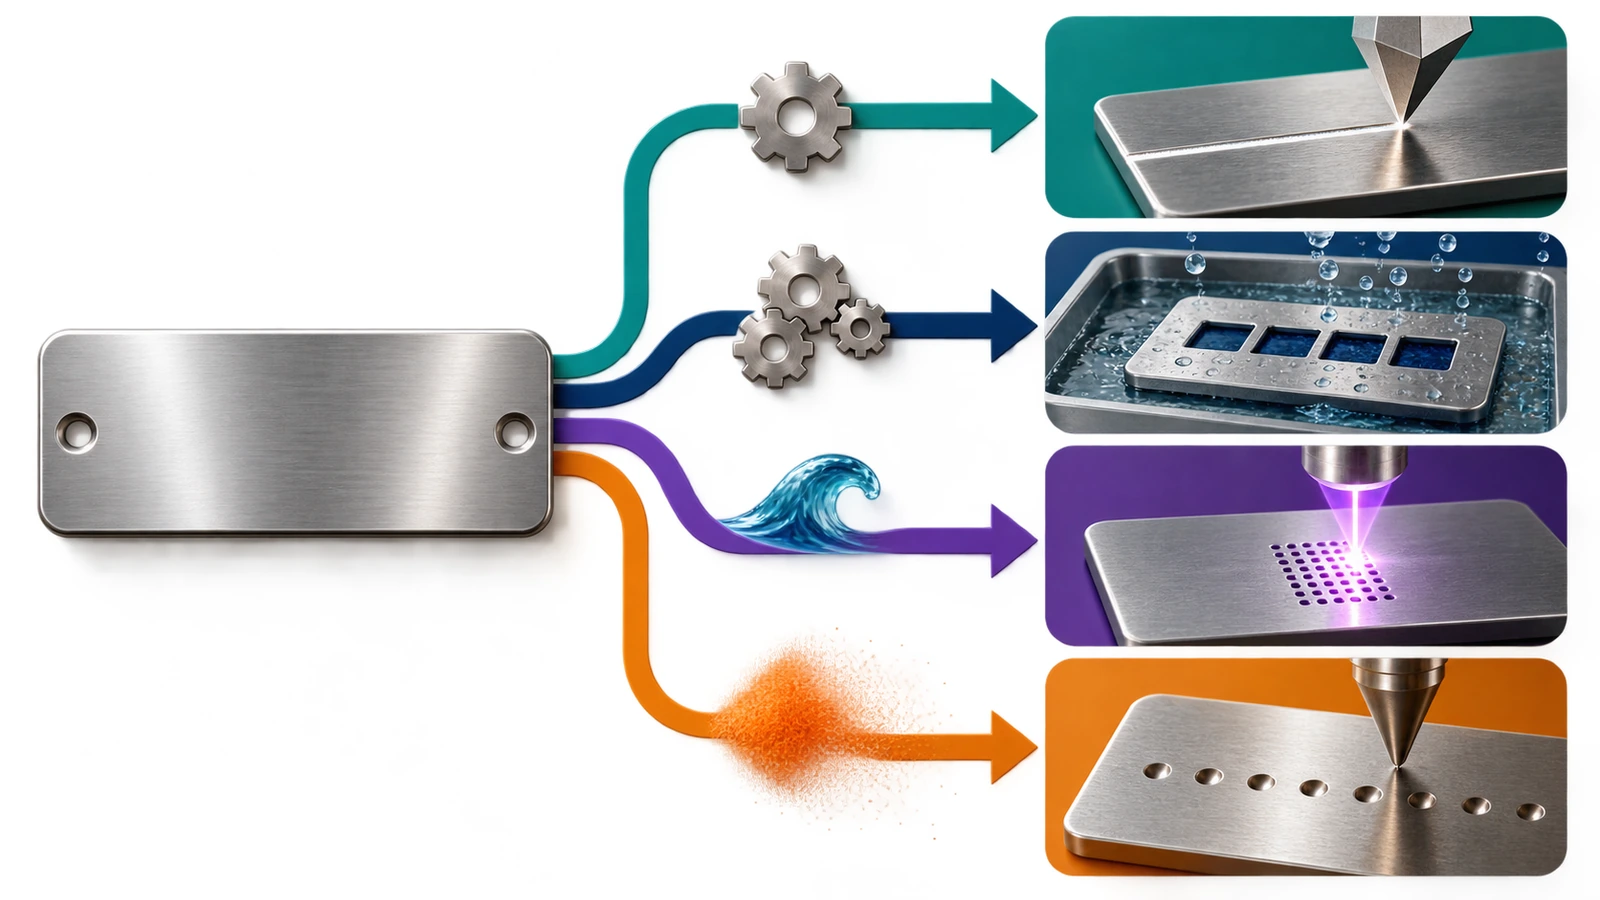
Khắc vạch biển tên thép không gỉ so với khắc ăn mòn hóa học, laser và đột điểm
Các số liệu độ sâu dưới đây lấy từ hướng dẫn đã công bố của nhà cung cấp và nhà sản xuất thiết bị, minh họa các khoảng điển hình chứ không phải giá trị đảm bảo. Độ sâu khắc vạch phụ thuộc nhiều vào lực, hình học đầu kim và cách đỡ biển, vì vậy hãy tự đo quy trình của bạn thay vì dựa vào con số trong catalog.
| Yếu tố | Khắc vạch / kéo kim cương | Khắc ăn mòn hóa học + tô màu | Laser sợi quang (ủ hoặc bóc tách) | Đột điểm | Khắc quay |
|---|---|---|---|---|---|
| Cách dấu hình thành | Đầu kim ép ra một rãnh liên tục, nhẵn bóng | Axit hòa tan kim loại qua mặt nạ cản quang; vùng lõm được tô sơn | Nhiệt làm đổi màu lớp oxit hoặc loại bỏ kim loại bề mặt | Chốt đập tạo hàng hố nhỏ | Dao cắt quay loại bỏ phoi |
| Độ sâu điển hình đã công bố | Nông; kiểm chứng theo từng bộ thông số | ~0,0015–0,004 in thường gặp; sâu hơn theo yêu cầu | Gần như bằng không (ủ) đến nông (bóc tách) | ~0,2–0,4 mm trong các ví dụ của nhà sản xuất thiết bị trên 304/316 | ~0,003–0,007 in độ sâu cắt trung bình |
| Dữ liệu thay đổi theo từng thiết bị | Có, từ nguồn dữ liệu | Không; cần mặt nạ mới cho mỗi bản thiết kế | Có, rất tốt | Có | Có, nhưng chậm |
| Nguồn tạo tương phản | Ánh sáng phản xạ từ rãnh; không có màu | Lớp tô màu, tương phản cao | Oxit sẫm hoặc bề mặt có kết cấu | Bóng đổ trong các hố | Rãnh; có thể tô màu |
| Nhiệt đầu vào | Không có | Không có | Có (vệt đổi màu do nhiệt, HAZ) | Không có | Không có |
| Vật tư tiêu hao và nhu cầu tại nhà máy | Đầu kim; êm; không có khói | Thực hiện tại nhà cung cấp; hóa chất và nước thải | Buồng che, hút khói, an toàn laser | Chốt; ồn | Dao cắt; phoi và ba via |
| Phù hợp nhất | Số sê-ri và ngày tháng trên phôi làm sẵn, khối lượng thấp đến trung bình | Chữ cố định, logo, thông tin an toàn ở khối lượng theo lô | Mã, hình ảnh tinh, khối lượng dữ liệu thay đổi lớn | Mã nhận dạng sâu, bền và mã DPM | Chữ sâu trên biển dày hơn |
Có một khác biệt không hiện ra trong cột độ sâu: cái gì hỏng trước. Các so sánh đã công bố của nhà cung cấp lưu ý rằng với biển khắc ăn mòn, lớp tô màu là điểm yếu, vì epoxy mòn nhanh hơn phần kim loại xung quanh. Dấu khắc vạch không có lớp tô nào để mất. Độ tương phản của nó hoàn toàn mang tính hình học, nên chỉ suy giảm khi chính rãnh bị mòn, bị làm phẳng hoặc bị bụi bẩn và sơn lấp đầy. Điều đó khiến khắc vạch chịu dung môi và hóa chất rửa tốt hơn dấu sơn nông. Nó cũng khiến khắc vạch dễ bị tổn hại bởi mài mòn và sơn phun lan hơn so với khắc ăn mòn sâu, đột điểm hay ký tự dập nổi.
Khi nào khắc vạch thắng thế và khi nào còn hạn chế
Khắc vạch là lựa chọn tốt hơn khi:
- Chỉ vài trường thay đổi theo từng thiết bị và phần còn lại của biển có thể được khắc ăn mòn một lần theo lô.
- Bạn cần đánh dấu ngay tại dây chuyền lắp ráp mà không cần buồng che laser, hút khói hay xử lý hóa chất.
- Không chấp nhận vệt đổi màu do nhiệt, ví dụ trên thiết bị vệ sinh, nơi thanh tra có thể thắc mắc về bất kỳ vết đổi màu nào.
- Tiếng ồn quan trọng, vì khắc vạch êm hơn nhiều so với đột điểm trong khu vực lắp ráp.
- Hóa chất tẩy rửa sẽ làm hỏng lớp sơn tô nhưng mài mòn nhẹ.
Hãy chọn phương pháp khác khi:
- Nội dung liên quan đến an toàn và phải tồn tại vĩnh viễn, chẳng hạn cảnh báo nguy hiểm, từ tín hiệu hoặc dữ liệu hồ quang điện. Hãy giữ các nội dung này khắc ăn mòn sâu và tô màu tại nhà cung cấp, không bao giờ khắc vạch trên dây chuyền.
- Biển sẽ bị sơn phủ, phun cát hoặc mài mòn nặng. Rãnh nông sẽ biến mất. Đột điểm, khắc sâu hoặc dập nổi bền hơn.
- Bạn cần mã đọc được bằng máy, được phân loại theo tiêu chuẩn. Laser hoặc đột điểm cho độ tương phản ô mã đáng tin cậy hơn.
- Khối lượng lớn và mỗi biển đều khác nhau. Tốc độ và tính linh hoạt về đồ họa của laser sợi quang cuối cùng sẽ vượt trội so với khắc vạch từng nét.
- Bề mặt cong, có kết cấu hoặc nhám. Đầu kim kéo cần một đường phẳng, nhẵn. Đột điểm chịu được nhiều biến đổi hơn.
Câu hỏi thường gặp
FAQ: Khắc vạch có giống khắc không?
Không. Cả hai đều tạo rãnh, nhưng khắc quay cắt bỏ kim loại bằng dụng cụ quay, còn khắc vạch đẩy và đánh bóng kim loại bằng đầu kim không quay. Khắc vạch không tạo phoi và đường nét thường nông hơn. Khi một quy cách nêu biển “khắc”, hãy xác nhận dấu khắc vạch đủ điều kiện trước khi thay thế.
FAQ: Khắc vạch có làm biển tên 304 hoặc 316 bị gỉ không?
Rãnh khắc vạch sạch sẽ tái thụ động trong không khí. Vết gỉ trên thép không gỉ đã đánh dấu thường do hạt sắt từ dụng cụ thép, bàn chải hoặc việc mài gần đó, như đã nêu trong một đánh giá phòng thí nghiệm của Hải quân về biển nhãn khắc. Hãy dùng đầu kim cương, giữ đồ gá sạch, tránh bàn chải sắt, và chỉ định 316 cho môi trường có clorua.
FAQ: Tôi có thể khắc vạch lên biển khắc ăn mòn đã tô màu không?
Chỉ khắc vạch vào các vùng kim loại trần. Khắc xuyên qua lớp sơn tô hoặc lớp phủ trong sẽ làm vỡ lớp phủ và để lại mép lởm chởm. Hãy yêu cầu nhà cung cấp giữ các vùng thay đổi không tô màu và không phủ.
FAQ: Biển có thể mỏng đến mức nào?
Biển mỏng bị uốn dưới tải của đầu kim, khiến độ sâu rãnh không đều. Nếu được đỡ hoàn toàn trên đồ gá phẳng, vật liệu mỏng vẫn có thể khắc vạch. Nếu không được đỡ, hãy chờ đợi sự thiếu đồng đều khi mỏng hơn khoảng 0,5 mm. Biển Loại A khắc ăn mòn hoặc khắc của quân đội theo MIL-DTL-15024 yêu cầu tối thiểu 0,03 in.
FAQ: Số sê-ri khắc vạch có đủ cho biển UL, CE hoặc NEC không?
Phương pháp đánh dấu ít quan trọng hơn độ dễ đọc, độ bền và đầy đủ các trường. NEC 670,3(A) và NFPA 79 quy định dữ liệu điện nào phải xuất hiện, còn biển máy theo CE yêu cầu các mục như số sê-ri và năm chế tạo. Hãy xác nhận các trường khắc vạch của bạn với cơ quan chứng nhận ngay lần kiểm tra đầu tiên thay vì mặc định rằng sẽ được chấp nhận.
FAQ: Nên mua phôi hay biển đã đánh dấu hoàn chỉnh?
Nếu có hơn vài trường thay đổi theo từng thiết bị, hoặc nếu số sê-ri phải khớp với hồ sơ sản xuất ở khâu lắp ráp cuối, phôi khắc ăn mòn sẵn kết hợp khắc vạch tại xưởng thường cho khả năng kiểm soát tốt hơn. Nếu mọi thiết bị giống hệt nhau, hoặc bạn không có năng lực đánh dấu cạnh dây chuyền, biển đã đánh dấu hoàn chỉnh sẽ đơn giản hơn. Về thiết kế phôi, số lượng và thời gian, hãy yêu cầu báo giá biển tên thép không gỉ tùy chỉnh.
Điểm chính cần nhớ
- Khắc vạch là quy trình nguội, nên không để lại vệt đổi màu do nhiệt mà thanh tra có thể nhầm với ăn mòn. — 1 trường hợp trên diễn đàn trong đó hiện tượng đổi màu do laser bị nghi là gỉ (Nguồn)
- Hãy khắc vạch các trường thay đổi trên 316 bất cứ khi nào có clorua. — Loại 316 quy định 2,00–3,00 % Mo (Nguồn)
- Thép không gỉ khắc là một loại biển được công nhận, nhưng hãy kiểm tra phương pháp ghi nhãn mà bản vẽ yêu cầu. — ASTM F992-17 (phê duyệt lại 2022), Loại III (Nguồn)
- Độ cứng của biển quyết định độ đồng đều khi khắc vạch, nên hãy cố định hoàn toàn vật liệu mỏng trên đồ gá. — tối thiểu 0,03 in theo MIL-DTL-15024 Loại A (Nguồn)
- Dấu UID theo hợp đồng cần mã đọc được bằng máy, thường nghĩa là laser hoặc đột điểm bên cạnh chữ khắc vạch. — MIL-STD-130N, 2007, Sửa đổi 1 in 2012 (Nguồn)
- Việc đánh số sê-ri khối lượng thấp chính là nơi nhà cung cấp bên ngoài trở thành điểm nghẽn. — khoảng 50 thẻ có số sê-ri mỗi tháng trong một trường hợp thực tế (Nguồn)
Kết luận
Khắc vạch không thay thế khắc ăn mòn hay đánh dấu bằng laser. Nó hiệu quả nhất khi dùng cùng các phương pháp đó. Mô hình hầu hết các OEM chọn là khắc ăn mòn và tô màu mọi nội dung vĩnh viễn và liên quan đến an toàn tại nhà cung cấp, rồi chỉ khắc vạch các trường thay đổi theo từng thiết bị, trên máy có đồ gá và bộ thông số được kiểm soát tại dây chuyền. Cách này giữ số sê-ri khớp với hồ sơ sản xuất, tránh vệt đổi màu do nhiệt và sự mòn lớp sơn tô ở các trường đó, đồng thời đưa nhà cung cấp biển ra khỏi đường găng của khâu lắp ráp cuối. Khi có liên quan đến mã, mài mòn, sơn phun lan hoặc khối lượng dữ liệu thay đổi lớn, hãy chuyển các trường đó sang laser hoặc đột điểm.
Nếu bạn đang lên kế hoạch cho một chương trình kết hợp, hãy bắt đầu từ phôi: vùng khắc vạch dành riêng, lớp hoàn thiện nền mờ và mác thép phù hợp. Các biển tên thiết bị 304 và 316 khắc ăn mòn của chúng tôi có thể được chế tạo với các trường dữ liệu thay đổi không tô màu. Hãy gửi bản vẽ và thông tin môi trường để nhận báo giá.
Tài liệu tham khảo
- Reddit r/lasercutting, “Cắt / khắc ăn mòn biển tên thép không gỉ”, thảo luận của người trong nghề về việc đánh dấu thẻ có số sê-ri tại xưởng, 2025-04-29. https://www.reddit.com/r/lasercutting/comments/1kayy4b/cutting_etching_stainless_steel_nameplates_and/ ↩
- ASTM International, ASTM F992-17(2022), Tiêu chuẩn kỹ thuật cho biển nhãn van. https://doi.org/10,1520/F0992 ↩
- Finishing.com, chủ đề thảo luận về hiện tượng đổi màu sau khi đánh dấu laser trên thép không gỉ. https://www.finishing.com/151/41.shtml ↩
- ASTM International, ASTM A240/A240M-25a, Thép không gỉ crom và crom-niken dạng tấm, lá và dải. https://www.astm.org/a0240_a0240m-25a.html ↩
- Defense Logistics Agency, ảnh tài liệu QuickSearch, MIL-DTL-15024 Biển, thẻ và đai nhận dạng thiết bị. https://quicksearch.dla.mil/ImageRedirector.aspx?token=107391,11007 ↩
- Bộ Quốc phòng Hoa Kỳ, MIL-STD-130N w/Sửa đổi 1, Đánh dấu nhận dạng tài sản quân sự Hoa Kỳ (2007; Sửa đổi 1, 2012). https://pieetraining.eb.mil/cms/docs/Supporting/mil-std130N_ch1.pdf ↩
- Defense Logistics Agency, ASSIST QuickSearch, cơ sở dữ liệu chính thức về các quy cách và tiêu chuẩn quân sự hiện hành. https://quicksearch.dla.mil/ ↩


Thông tin bên dưới là bắt buộc để đăng nhập bằng mạng xã hội
Đăng nhập
Tạo tài khoản mới