Chúng tôi sử dụng cookie để cho phép các trang web của chúng tôi ghi nhớ thông tin, để giúp một số chức năng của trang web hoạt động đúng cách, để hiểu cách bạn tương tác và sử dụng các trang web của chúng tôi và để hiển thị cho bạn nội dung và quảng cáo có liên quan và hấp dẫn đối với bạn.
Bằng cách nhấp vào Chấp nhận tất cả, bạn đồng ý với việc sử dụng những cookie này.
Cửa hàng sẽ không hoạt động đúng nếu cookie bị tắt.
Trả lời nhanh: Để định cỡ túi phẳng, hãy chuyển khối lượng tịnh thành thể tích bằng tỷ trọng khối của sản phẩm, chọn chiều rộng và chiều dài trong đủ để chứa thể tích đó cùng khoảng trống phía trên, rồi cộng thêm chiều rộng mối hàn, vùng khía xé và phần đầu có lỗ treo (nếu có) để có kích thước ngoài mà bạn đưa vào báo giá.
Biết cách định cỡ túi phẳng trước khi yêu cầu báo giá sẽ giúp bạn tiết kiệm được một vòng lấy mẫu. Hầu hết lỗi định cỡ đến từ một thói quen: chọn kích thước có sẵn bằng mắt rồi hy vọng sản phẩm vừa. Hướng dẫn này cung cấp một phép tính lặp lại được, bắt đầu từ thể tích, khối lượng, hình dạng và phương thức chiết của sản phẩm, và kết thúc bằng chiều rộng và chiều dài thành phẩm, bao gồm phần dự phòng cho mối hàn, khía xé, khoảng trống phía trên và lỗ treo.
Vì sao việc định cỡ túi phẳng thường sai
Vấn đề. Túi phẳng trông đơn giản: hai mặt, ba mối hàn tại nhà máy và một mép hở. Kiểu túi phẳng cũng là loại túi phổ biến nhất trên thị trường. Smithers ước tính rằng 620,5 tỷ túi đứng và túi phẳng[1] sẽ được sử dụng trên toàn cầu trong 2024, trong đó túi phẳng chiếm khoảng ba phần tư thị trường đó. Vì định dạng này rất phổ biến, người mua thường cho rằng kích thước tiêu chuẩn của bất kỳ nhà gia công nào cũng sẽ vừa. Thực tế thường không phải vậy.
Vì sao điều này gây hại. Túi quá nhỏ sẽ kẹt sản phẩm trong hàm hàn khi đóng, làm yếu mối hàn cuối cùng hoặc gây rò rỉ. Túi quá lớn để lại phần thừa nhìn thấy được, lãng phí màng và cho phép nhiều oxy và độ ẩm đi qua diện tích bề mặt dư thừa. Nếu bạn thêm lỗ treo mà không dành sẵn phần đầu túi, dao đục có thể cắt vào vùng sản phẩm. Mỗi lỗi này chỉ xuất hiện sau khi đơn hàng đã được in.
Cách khắc phục. Định cỡ từ trong ra ngoài. Tính toán không gian mà sản phẩm thực sự cần, rồi cộng thêm phần dự phòng cố định cho mọi vùng không chứa sản phẩm. Phương pháp dưới đây áp dụng được cho bột, hạt, gói kem và sản phẩm dạng rắn.
“Kích Thước Túi Phẳng” Thực Sự Có Nghĩa Là Gì
Sổ tay túi retort của Cơ quan Kiểm tra Thực phẩm Canada mô tả loại túi định hình sẵn phổ biến nhất là loại có 3 mặt được nhà sản xuất túi hàn kín trước[2], nên máy chiết chỉ cần một thanh hàn nhiệt để đóng túi. Cấu trúc đó xác định các thông số bạn phải ghi rõ:
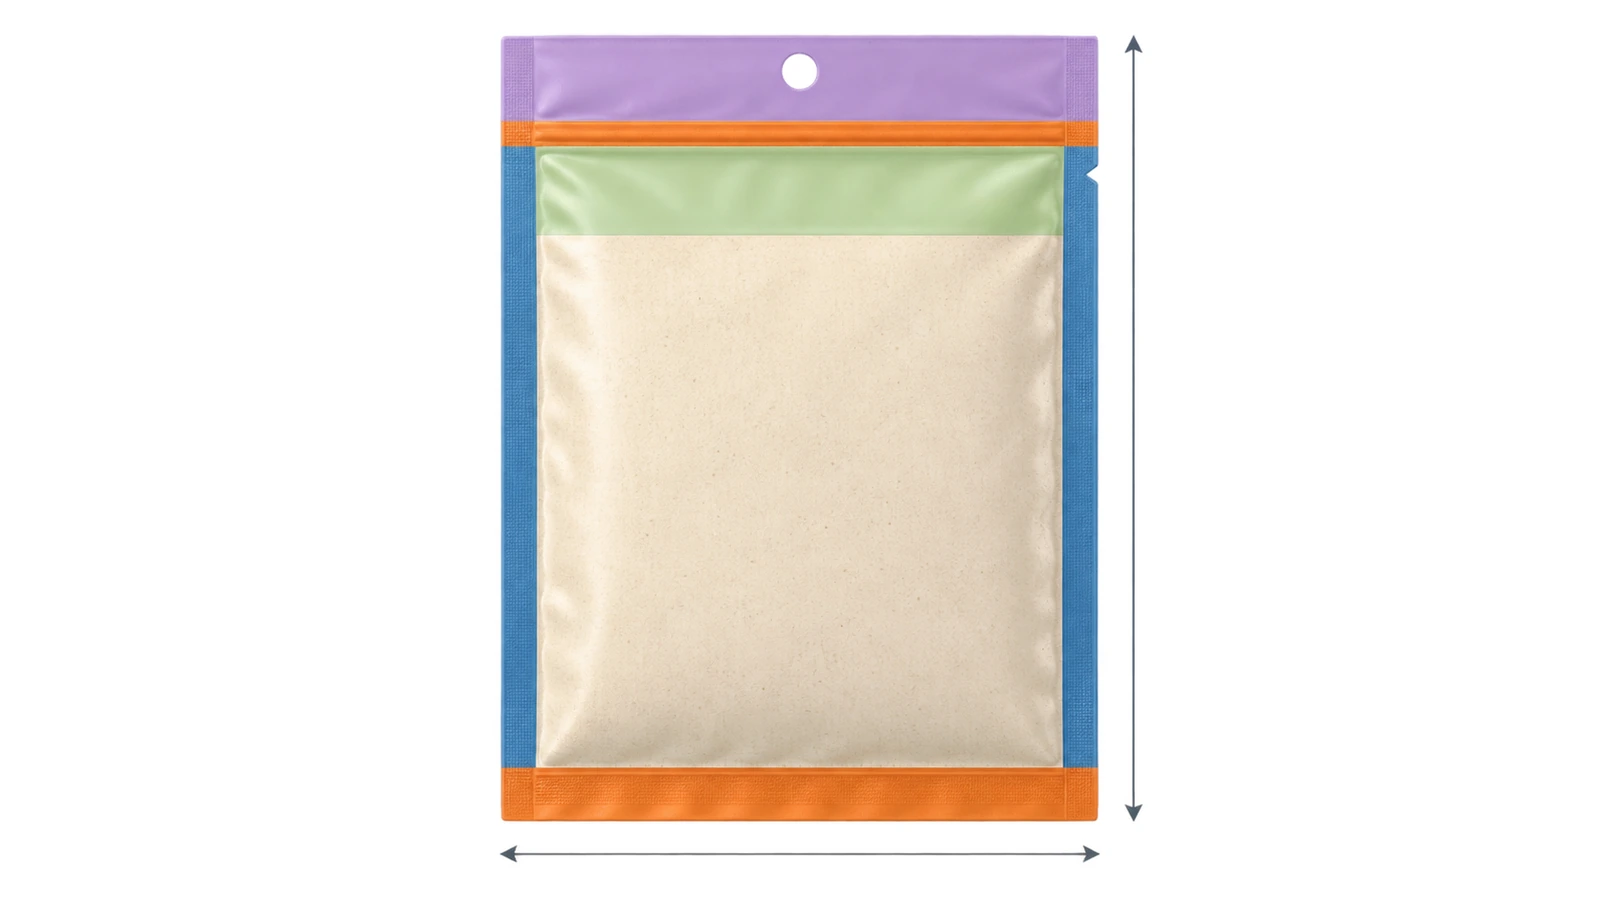
Chiều rộng ngoài (W): từ mép này sang mép kia của túi, bao gồm cả hai mối hàn bên.
Chiều dài ngoài (L): từ mép đáy đến mép đỉnh, bao gồm mối hàn đáy, vùng sản phẩm, khoảng trống phía trên, mối hàn đỉnh cuối cùng và phần đầu túi (nếu có).
Chiều rộng và chiều dài trong (có thể sử dụng): kích thước giữa mép trong của các mối hàn. Chỉ vùng này chứa sản phẩm.
Chiều rộng mối hàn: dải của mỗi mối hàn nhiệt. Mỗi milimét ở đây là màng bạn trả tiền nhưng không chứa gì.
Nhà gia công thường báo giá kích thước ngoài, ghi theo dạng chiều rộng × chiều dài, với mép mở nằm ở đầu trên của chiều dài. Phép tính của bạn đi theo chiều ngược lại: bắt đầu từ không gian bên trong rồi cộng các mối hàn ra phía ngoài. Kinh tế của mối hàn không hề nhỏ. Một bằng sáng chế Hoa Kỳ 1999 US về túi 3 mặt hàn kín ghi nhận rằng việc bỏ mối hàn thứ tư đã giúp giảm khoảng 10 % chi phí vật liệu[3]. Con số này đến từ thiết kế của một nhà phát minh, nhưng nó cho thấy phần lớn màng của một túi nhỏ có thể nằm trong các vùng mối hàn.
Cách định cỡ túi phẳng qua tám bước
Bước 1: chuyển khối lượng tịnh thành thể tích chiết
Túi chứa theo thể tích, không phải theo gram. Hãy cân một thể tích đã biết của sản phẩm đúng như khi nó đến máy chiết, không phải sau khi đã lắng xuống trong quá trình vận chuyển. Chia khối lượng tịnh cho tỷ trọng khối rời để có thể tích chiết. Với bột, cũng hãy đo tỷ trọng nén sau khi rung. Khoảng cách giữa hai giá trị cho biết sản phẩm sẽ lắng bao nhiêu và phần thừa nhìn thấy được sẽ xuất hiện bao nhiêu sau vận chuyển. Một loại bột có tỷ trọng khối rời 0,45 g/mL cần khoảng 67 mL cho lượng chiết 30 g. Một loại bột có tỷ trọng 0,65 g/mL chỉ cần 46 mL cho cùng khối lượng, vì vậy câu hỏi “một túi phẳng chứa được bao nhiêu” không có đáp án bằng gram cho đến khi bạn biết tỷ trọng.
Bước 2: đặt chiều rộng trong theo phương thức chiết
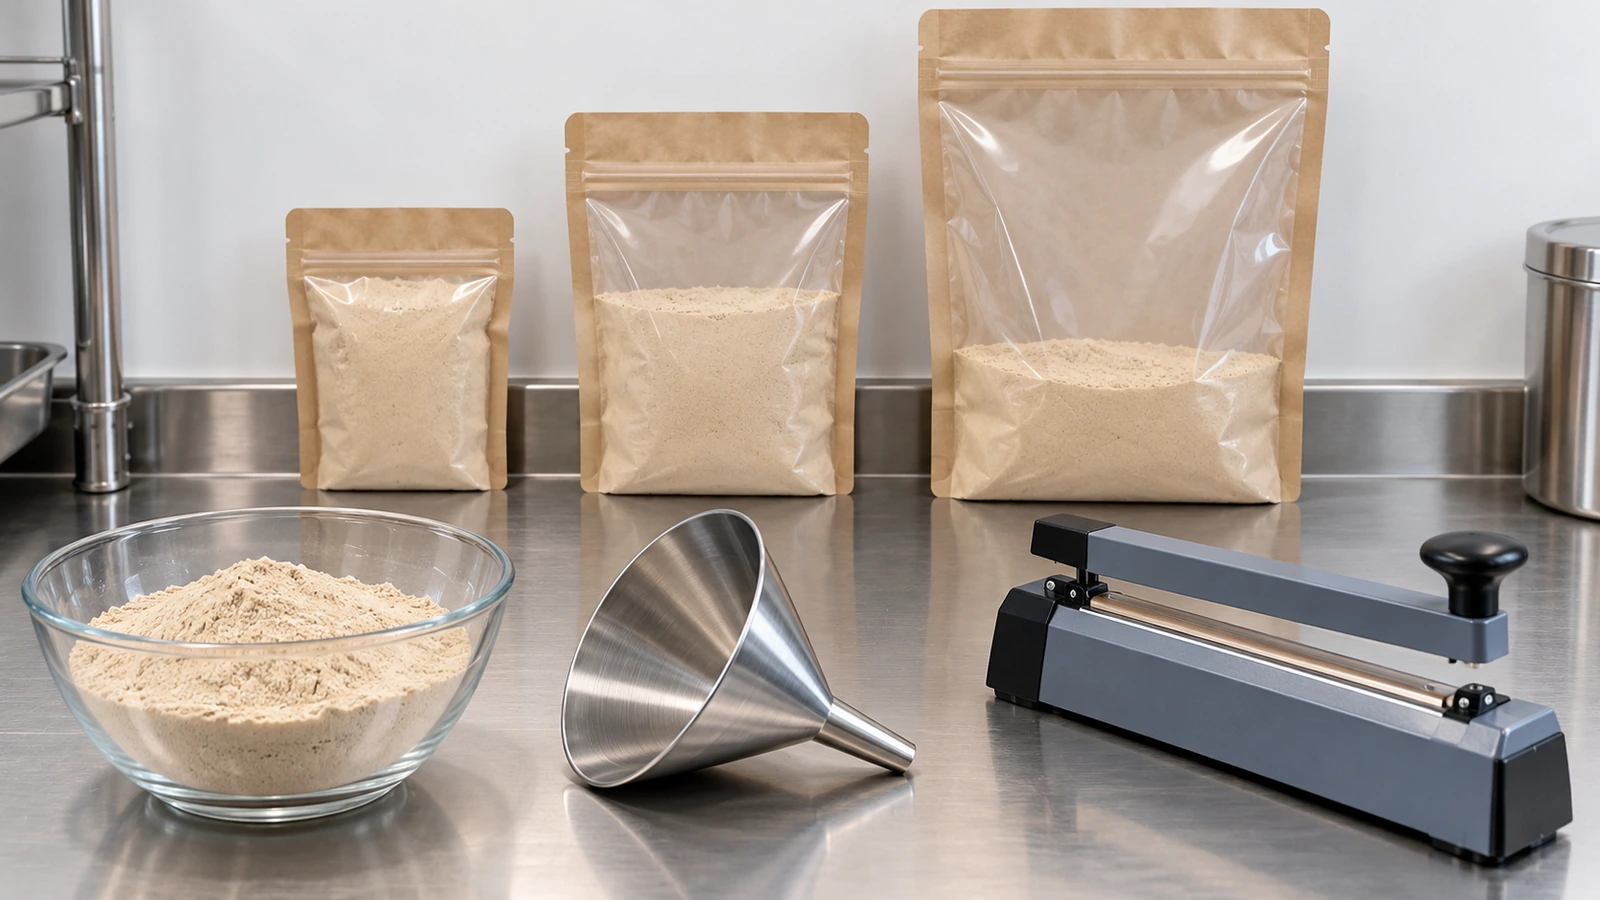
Chiều rộng thường do quá trình chiết quyết định, không phải do đồ họa. Hãy đo ba thông số: đường kính ngoài của vòi hoặc phễu chiết, miệng túi mở được bao xa trên máy chiết (hoặc bằng tay), và kích thước rộng nhất của vật rắn nếu có. Chiều rộng trong phải đủ để vòi đi qua, có chỗ cho người vận hành hoặc kẹp gắp mở miệng túi. Với vật rắn như khăn ướt, gói nhỏ trong gói nhỏ hoặc thẻ mẫu, hãy chừa khoảng hở ở cả hai bên để vật đó trượt vào mà không cọ xát qua lớp hàn.
Bước 3: ước tính sức chứa tối đa
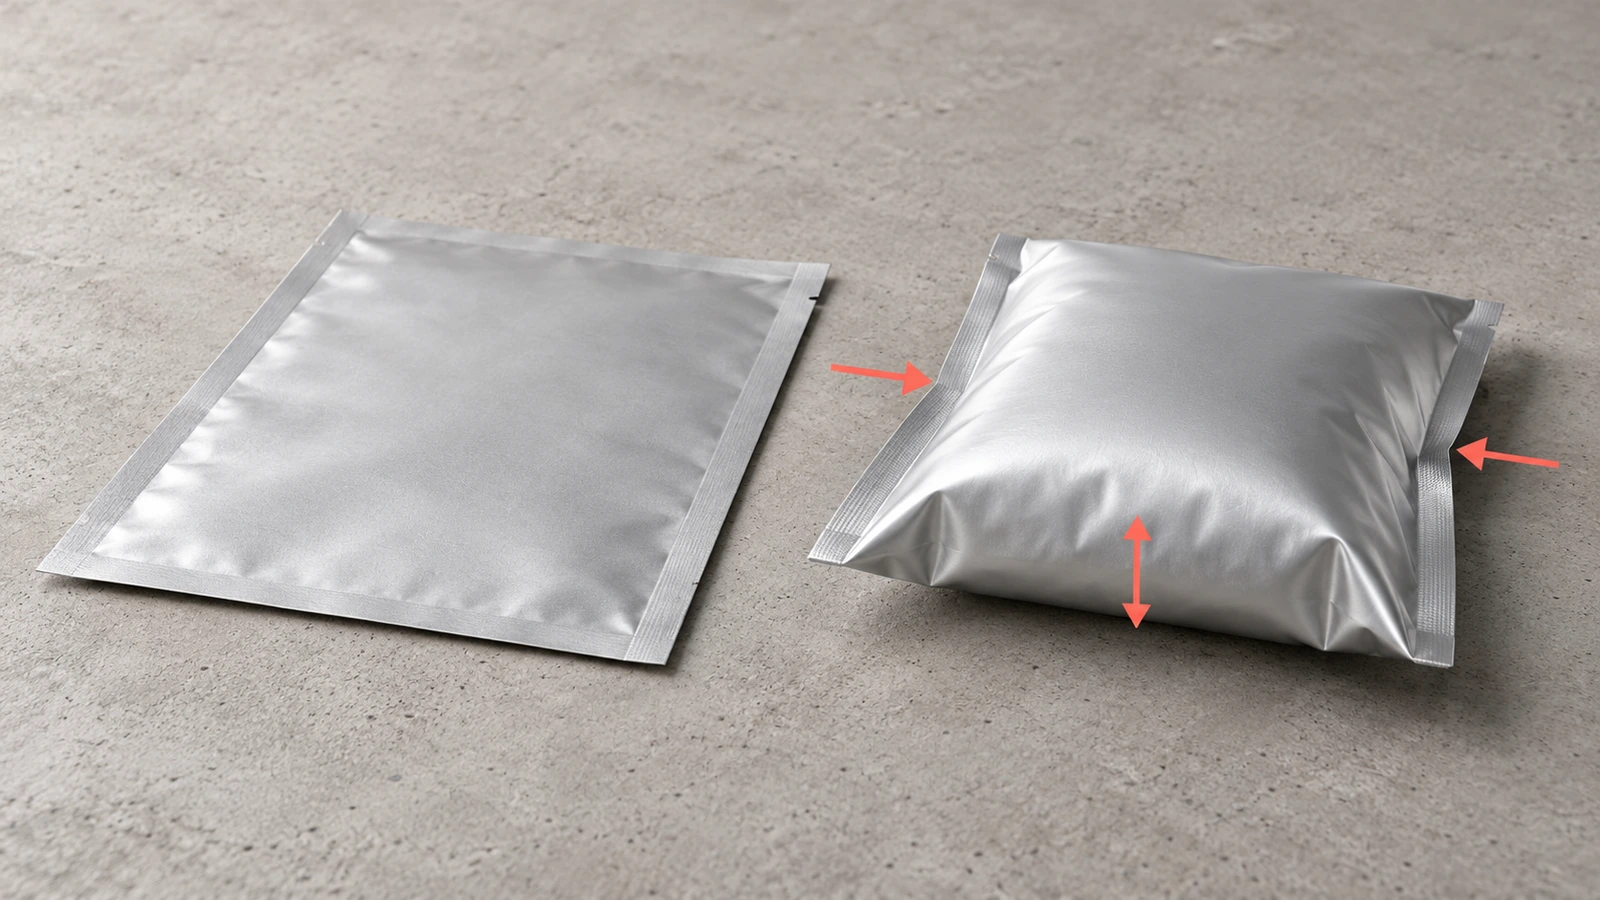
Khi túi phẳng được chiết đầy, nó phồng thành hình gối và diện tích đế phẳng thu nhỏ lại. Một giới hạn trên hữu ích đến từ “bài toán túi giấy” trong toán học, ước tính thể tích lớn nhất mà một hình chữ nhật màng mềm đã hàn kín có thể chứa. Với chiều rộng trong w và chiều dài trong l (trong đó l ≥ w):
Với túi vuông, phép tính này cho khoảng 0,19 × w³. Hãy coi đây là giới hạn trên, vì túi chứa đến mức này sẽ không còn khoảng trống phía trên và không còn diện tích phẳng để hàn. Với loại bột cần nằm tương đối phẳng và giữ vùng mối hàn sạch, một nguyên mẫu đầu tiên hợp lý nhắm tới khoảng 40–60 % của V_max. Khoảng này là giả định khởi đầu, không phải tiêu chuẩn; Bước 8 sẽ xác nhận điều đó.
Bước 4: cộng phần dự phòng chiều rộng mối hàn
Phần dự phòng chiều rộng mối hàn khi định cỡ túi có 2 khía cạnh. Mối hàn phải đủ rộng để chịu được lệch chỉnh, nếp nhăn và thao tác xử lý, nhưng mỗi milimét thêm vào đều làm tăng chiều rộng và chiều dài. Các thông số kỹ thuật đã công bố đưa ra một ngưỡng sàn hữu ích. Yêu cầu đóng gói khẩu phần của Cơ quan Hậu cần Quốc phòng Hoa Kỳ, PCR-G-003B, định nghĩa mối hàn hiệu quả là mối hàn đã nung chảy liên tục và không có sản phẩm, với một chiều rộng tối thiểu 1/16 inch[4], và yêu cầu loại bỏ cả lô nếu bất kỳ mép hàn nào trong ba mép đã hàn có độ bền trung bình dưới 6 lb trên mỗi inch chiều rộng. Sổ tay CFIA xếp mối hàn còn lại có chiều rộng nguyên vẹn dưới 3 mm sau khi mép bị tách lớp là một khuyết tật nghiêm trọng.
Đây là các giá trị chấp nhận tối thiểu, không phải mục tiêu thiết kế. Các nhà gia công thường cung cấp chiều rộng mối hàn danh định trong khoảng 5, 8 hoặc 10 mm; hãy hỏi xem hàm hàn của nhà cung cấp tạo ra những chiều rộng nào và thiết kế dựa trên một trong số đó. Mối hàn bên rộng hơn cũng giúp khía xé có chỗ để bắt đầu. Độ bền được kiểm tra riêng: ASTM F88/F88M-23[5] đo lực cần thiết để bóc tách một dải mối hàn và ghi lại cách nó bị hỏng, nhưng không chứng minh được túi không rò rỉ. Các vấn đề về mối hàn không hiếm. Một phân tích dữ liệu thu hồi của FDA từ tháng Một 2019 đến tháng Một 2025 cho thấy một mối hàn chưa hoàn chỉnh hoặc bị lỗi[6] là nguyên nhân trong 54 % (430 trên 791) các đợt thu hồi sản phẩm y tế liên quan đến tính toàn vẹn mối hàn. Đó là sản phẩm y tế, nhưng điểm hỏng, tức sự hình thành mối hàn, giống nhau ở túi thực phẩm và mỹ phẩm.
Bước 5: dành khoảng trống phía trên trên mức chiết
Khoảng trống phía trên là lớp màng trong suốt giữa đỉnh sản phẩm và mép trong của mối hàn đỉnh cuối cùng. Nó giữ sản phẩm ra khỏi hàm hàn. Điều này quan trọng nhất với bột. Nghiên cứu thử bóc tách 2019 của Bamps và cộng sự cho thấy nhiễm bột trong vùng mối hàn làm giảm độ bền mối hàn đã tối ưu khoảng 16–79 %, tùy thuộc lớp hàn. Sổ tay CFIA nêu một vấn đề liên quan đối với chất lỏng: lực hút chân không quá mức trước khi đóng có thể kéo sản phẩm vào vùng mối hàn. Hãy định cỡ khoảng trống phía trên theo phương thức chiết của bạn. Bột mịn chiết bằng vít tải tạo nhiều bụi hơn hạt, còn túi chiết thủ công cần chỗ để ngón tay giữ miệng túi phẳng. Đừng định cỡ khoảng trống chỉ vì vẻ ngoài; phần thừa quá nhiều khiến sản phẩm cao cấp trông như bị chiết thiếu.
Bước 6: đặt khía xé và khóa kéo (nếu có)
Khía xé nằm trong mối hàn bên. Nó phải nằm phía trên vạch chiết để người tiêu dùng không xé vào sản phẩm, và phía dưới mối hàn đỉnh. Nếu túi có khóa kéo, khía phải nằm phía trên khóa kéo; đường xé nằm dưới dải đóng lại sẽ làm khóa kéo vô dụng. Thiết kế mối hàn ảnh hưởng đến lực mở nhiều như vị trí khía. Trong một báo cáo sự kiện bất lợi của FDA, một khách hàng mở khoảng 400 túi thẻ thuốc thử mỗi ngày đã báo cáo nhân viên bị thương ở cẳng tay; cuộc điều tra truy ra nguyên nhân là túi khó mở[7] đến khía xé có răng cưa kết hợp với mối hàn bên ba gân, và người dùng thấy mối hàn hai gân với một khía đơn dễ mở hơn. Khi ghi rõ khía, hãy đánh dấu chiều cao của nó từ mép trên trên bản vẽ khuôn cắt, và thêm chiều dài nếu vùng khía chồng lên khoảng trống phía trên.
Bước 7: thêm phần đầu cho lỗ treo
Nếu túi sẽ treo trên móc, hãy thêm phần đầu phía trên mối hàn đỉnh. Hướng dẫn định cỡ đã công bố của các nhà gia công đặt con số này ở mức 1 to 1,5 inch (khoảng 25–40 mm) cho khe euro hoặc lỗ tròn, tùy kiểu lỗ và lượng màng phẳng mà móc bán lẻ cần. Nếu không có phần đầu, chày đục sẽ rơi vào mối hàn hoặc vùng sản phẩm. Khe euro cần chiều cao phần đầu lớn hơn lỗ tròn nhỏ. Phần đầu chỉ là chiều dài thừa, nên hãy bỏ qua với các túi sẽ được đóng trong thùng carton hoặc túi gửi thư.
Bước 8: kiểm tra diện tích màng, rồi chạy thử chiết
Kích thước túi cũng quyết định hiệu năng rào cản. Tốc độ truyền oxy theo ASTM D3985[8] được báo cáo trên mỗi mét vuông mỗi ngày, vì vậy tổng lượng oxy đến sản phẩm tỷ lệ thuận với diện tích màng. Một túi quá khổ cho phép nhiều oxy hơn với cùng thông số màng. Ví dụ minh họa bên dưới định lượng điều này.
Túi nhỏ cũng làm tăng tỷ lệ màng trên sản phẩm, điều này quan trọng đối với đánh giá tiếp xúc thực phẩm. Tại Hoa Kỳ, lớp hàn tiếp xúc với thực phẩm thường là polyolefin được phủ bởi 21 CFR §177,1520[9], được sử dụng theo các điều kiện của mục đó. Tại EU, Quy định (EU) số 10/2011[10] giới hạn tổng lượng di chuyển ở mức 10 mg trên mỗi dm² bề mặt tiếp xúc với thực phẩm. Một gói mẫu 30 g có thể mang nhiều diện tích màng hơn trên mỗi gam so với gói cỡ gia đình, vì vậy hãy yêu cầu nhà cung cấp xác nhận rằng kiểm tra di chuyển phản ánh đúng kích thước túi thực tế và loại thực phẩm của bạn. Trang sản phẩm giải thích những tài liệu nên yêu cầu; hướng dẫn này chỉ đề cập khía cạnh kích thước.
Cuối cùng, hãy đặt túi trơn hoặc không in ở kích thước đã tính và một bước kích thước về mỗi phía. Chiết chúng trên dây chuyền thực tế của bạn hoặc bằng phương pháp chiết thủ công thực tế, đóng túi, và kiểm tra bốn điều: sản phẩm nằm dưới khía, vùng mối hàn sạch rõ ràng, túi đã chiết vừa thùng carton hoặc túi gửi thư, và phần thừa trông chấp nhận được sau bài kiểm tra lắc mô phỏng quá trình lắng.
Ví dụ này dùng các giá trị minh họa để thể hiện phép tính. Hãy thay từng giá trị bằng số đo của bạn.
Thể tích chiết. 30 g ở tỷ trọng khối rời 0,45 g/mL = khoảng 67 mL.
Chiều rộng trong. Vòi và miệng máy chiết gợi ý chiều rộng trong 80 mm.
Chiều dài trong. Hãy thử 115 mm giữa mối hàn đáy và mép trong của mối hàn đỉnh (bao gồm khoảng trống phía trên). Với l/w = 1,44, V_max ≈ 80³ × [0,458 − 0,137] ≈ 164 mL. Lượng chiết 67 mL chiếm khoảng 41 % của mức trần đó, nằm trong khoảng bắt đầu 40–60 %.
Phần dự phòng chiều rộng. 2 mối hàn bên, mỗi mối giả định 8 mm: 80 + 16 = 96 mm chiều rộng ngoài.
Phần dự phòng chiều dài. Mối hàn đáy 8 mm + phần trong 115 mm + mối hàn đỉnh 8 mm = 131 mm chiều dài ngoài. Thêm phần đầu 30 mm nếu túi sẽ treo: 161 mm.
Kiểm tra diện tích. Với kích thước 96 × 131 mm, túi có khoảng 0,025 m² màng trên cả hai mặt. Chọn kích thước có sẵn “gần đủ” 110 × 150 mm sẽ tăng con số đó lên khoảng 0,033 m², tức diện tích màng nhiều hơn khoảng 31 % và, ở cùng OTR của màng, lượng oxy xâm nhập nhiều hơn khoảng 31 %.
Thông số kết quả là: 96 mm W × 131 mm L (kích thước ngoài), mối hàn 8 mm, khía xé đặt trong mối hàn bên giữa vạch chiết và mối hàn đỉnh, mở từ phía trên. Đây là loại yêu cầu mà nhà gia công có thể báo giá mà không phải đoán.
So sánh các phương pháp định cỡ túi phẳng
Phương pháp
Dữ liệu đầu vào
Điểm yếu
Phù hợp nhất cho
Chọn kích thước có sẵn bằng mắt
Ước đoán bằng mắt và một mẫu đặt trên bàn
Bỏ qua tỷ trọng, sự lắng và khoảng trống phía trên; thường quá khổ, để lại phần thừa và tăng diện tích màng
Chỉ dùng cho bảng ý tưởng ban đầu
Sao chép túi của đối thủ
Túi được đo bằng thước
Tỷ trọng sản phẩm, phương thức chiết và chiều rộng mối hàn của họ khác với của bạn
Một điểm tham chiếu thô
Tính từ thể tích (hướng dẫn này)
Tỷ trọng khối, kích cỡ vòi, chiều rộng mối hàn, nhu cầu về khía và phần đầu
Công thức sức chứa chỉ là phép xấp xỉ; hành vi chiết thực tế vẫn thay đổi
Viết thông số sẵn sàng để báo giá
Tính toán, rồi thử chiết
Tất cả các bước trên cộng với nguyên mẫu thực tế
Tốn thêm một vòng lấy mẫu ngắn
Mọi sản phẩm đưa lên dây chuyền tự động hoặc vào bán lẻ
Phương pháp tính toán giúp bạn có một kích thước hợp lý; thử nghiệm chiết xác nhận trước khi làm bản in hoặc chạy đợt in kỹ thuật số lớn cố định kích thước đó.
Câu hỏi thường gặp
Câu hỏi thường gặp: Một túi phẳng chứa được bao nhiêu?
Điều này phụ thuộc vào kích thước trong và tỷ trọng sản phẩm. Phép xấp xỉ túi giấy cho ra giới hạn lý thuyết khoảng 0,19 × w³ đối với túi vuông có chiều rộng trong w. Túi có kích thước trong 80 × 115 mm đạt tới khoảng 164 mL. Với gói bột nằm phẳng, hãy dự kiến chiết khoảng 40–60 % mức trần đó, rồi xác nhận bằng thử nghiệm chiết. Chỉ quy đổi sang gram sau khi đo tỷ trọng khối của sản phẩm.
Câu hỏi thường gặp: Chiều rộng và chiều dài túi phẳng được đo bên trong hay bên ngoài?
Nhà gia công thường báo giá kích thước ngoài, đo từ mép đến mép, ghi theo dạng chiều rộng × chiều dài. Phép tính của bạn nên bắt đầu từ kích thước trong rồi cộng chiều rộng mối hàn, khoảng trống phía trên, vùng khía và phần đầu. Hãy ghi cả hai trong bản yêu cầu, cùng với chiều rộng mối hàn giả định, để không ai trừ mối hàn hai lần.
Câu hỏi thường gặp: Tôi nên dùng phần dự phòng chiều rộng mối hàn nào khi định cỡ túi?
Hãy dùng chiều rộng danh định mà hàm hàn của nhà cung cấp thực sự tạo ra, thường trong khoảng 5–10 mm, rồi cộng vào mọi mép hàn: hai bên, đáy và mối hàn đỉnh sau khi chiết. Các ngưỡng chấp nhận đã công bố hẹp hơn nhiều, chẳng hạn mối hàn hiệu quả tối thiểu 1/16-inch trong DLA PCR-G-003B và ngưỡng mối hàn còn lại 3 mm trong sổ tay túi retort của CFIA, vì vậy hãy thiết kế cao hơn hẳn các ngưỡng đó.
Câu hỏi thường gặp: Kích thước túi phẳng nào phù hợp nhất với bột?
Bột cần nhiều khoảng trống phía trên hơn chất rắn vì bụi trong vùng mối hàn làm yếu mối hàn; một nghiên cứu thử bóc tách 2019 đo được mức mất độ bền khoảng 16–79 %. Hãy định cỡ chiều rộng trong để vừa vít tải hoặc phễu, giữ lượng chiết thấp hơn đáng kể so với mối hàn đỉnh, và kiểm tra tỷ trọng nén để túi không trông như đã chỉ đầy một nửa sau khi vận chuyển.
Câu hỏi thường gặp: Lỗ treo cần thêm bao nhiêu chiều dài?
Hướng dẫn định cỡ của nhà gia công thường dành phần đầu khoảng 25–40 mm (1–1,5 inch) phía trên mối hàn đỉnh cho lỗ tròn hoặc khe euro. Bỏ phần đầu nếu túi được đóng trong thùng carton, vì nó thêm màng mà không thêm sức chứa.
Câu hỏi thường gặp: Tôi có thể chỉ dùng kích thước có sẵn tiêu chuẩn không?
Có thể, nếu kích thước đã tính của bạn tình cờ trùng với một kích thước có sẵn. Nếu kích thước có sẵn gần nhất lớn hơn nhiều, bạn phải trả tiền cho màng thừa, chấp nhận thêm oxy xâm nhập qua diện tích tăng thêm, và có nguy cơ phần thừa nhìn thấy được. Hãy tính toán trước, rồi so sánh với các kích thước hiện có.
Điểm chính
Túi phẳng chiếm ưu thế về khối lượng túi, nên kích thước có sẵn có ở khắp nơi, nhưng chúng không được định cỡ cho sản phẩm của bạn — khoảng ba phần tư trong 620,5 tỷ túi được sử dụng vào 2024 (Nguồn))
Các ngưỡng chấp nhận mối hàn đã công bố rất hẹp, nên hãy thiết kế mối hàn cao hơn hẳn các ngưỡng đó — mối hàn hiệu quả tối thiểu 1/16-inch và độ bền trung bình 6 lb/in trong một thông số khẩu phần của Hoa Kỳ (Nguồn))
Chiều rộng mối hàn còn lại sau khi tách lớp là một khuyết tật được phân cấp — dưới 3 mm được tính là nghiêm trọng (Nguồn))
Sự hình thành mối hàn, chứ không phải lỗ kim trên màng, gây ra phần lớn các đợt thu hồi do tính toàn vẹn mối hàn — 54 % trên 791 mã sản phẩm bị thu hồi viện dẫn mối hàn chưa hoàn chỉnh hoặc bị lỗi (Nguồn))
Kích thước quá khổ làm tăng mức phơi nhiễm rào cản, vì OTR được đo trên mỗi đơn vị diện tích — khoảng 31 % diện tích màng nhiều hơn trong phương án quá khổ của ví dụ minh họa (Nguồn))
Vùng mối hàn chiếm một phần đáng kể trong chi phí màng — bỏ một mối hàn đã tiết kiệm khoảng 10 % vật liệu trong thiết kế bằng sáng chế 1999 (Nguồn))
Trước khi yêu cầu báo giá
Việc định cỡ là phần thông tin mà chỉ bạn mới cung cấp được, vì chỉ bạn biết tỷ trọng sản phẩm, phương thức chiết và cách túi sẽ được vận chuyển hoặc trưng bày. Hãy gửi cho nhà gia công bốn con số: thể tích chiết, chiều rộng và chiều dài trong, chiều rộng mối hàn giả định và chiều cao phần đầu (nếu có), cùng vị trí khía xé được đánh dấu từ mép trên. Khi đã có những thông tin này, việc chọn vật liệu, tài liệu và quy trình đặt hàng có thể diễn ra nhanh chóng. Để tìm hiểu thêm, hãy xem túi phẳng hàn 3 mặt tùy chỉnh trang đó trình bày các bước tiếp theo và cách gửi một bản yêu cầu sẵn sàng báo giá.
Chú thích
Smithers, “Đổi mới và bền vững thúc đẩy tăng trưởng ngành túi,” tháng Sáu 2024, trích dẫn Tương lai của bao bì dạng túi đến 2029. smithers.com↩
Cơ quan Kiểm tra Thực phẩm Canada, Sổ tay khuyết tật túi retort mềm, §2.4.1 túi định hình sẵn và phân loại khuyết tật. inspection.canada.ca↩
Bằng sáng chế Hoa Kỳ 6,006,501, được cấp ngày 28 tháng Mười Hai 1999, mô tả tiết kiệm vật liệu của túi 3 mặt hàn kín. patents.justia.com↩
Cơ quan Hậu cần Quốc phòng Hoa Kỳ, Yêu cầu đóng gói PCR-G-003B (Thay đổi 02), định nghĩa mối hàn hiệu quả và các giới hạn chấp nhận ASTM F88 đối với túi định hình sẵn. dla.mil↩
ASTM F88/F88M-23, Phương pháp thử tiêu chuẩn về độ bền mối hàn của vật liệu rào cản dạng mềm, được công bố ngày 1 tháng Năm 2023. webstore.ansi.org↩
“Phân tích siêu dữ liệu về mối quan hệ giữa tính toàn vẹn mối hàn bao bì và các đợt thu hồi sản phẩm thuốc,” AAPS Open, ngày 15 tháng Mười Hai 2025. link.springer.com↩
Báo cáo sự kiện bất lợi MAUDE của FDA Hoa Kỳ MDR MDR 8565229, khó mở túi liên quan đến thiết kế khía xé và mối hàn bên. accessdata.fda.gov↩
ASTM D3985, Phương pháp thử tiêu chuẩn về tốc độ truyền khí oxy qua màng và tấm nhựa bằng cảm biến culomet (D3985-17, sau đó được sửa đổi thành D3985-24). webstore.ansi.org↩
Bộ quy định liên bang Hoa Kỳ, 21 CFR §177,1520, Polyme olefin. ecfr.gov↩
Quy định của Ủy ban (EU) số 10/2011 về vật liệu và sản phẩm nhựa tiếp xúc với thực phẩm, văn bản hợp nhất (Điều 12, giới hạn tổng lượng di chuyển). eur-lex.europa.eu↩
Xin chào! Tôi là Bruce, người cha tự hào của cậu con trai tuyệt vời. Tôi là nhà sáng lập Zigpac, công ty in ấn và đóng gói hỗ trợ doanh nghiệp vừa và nhỏ với giải pháp tùy chỉnh. Hãy cùng tạo nên điều tuyệt vời!
 PDF blog để đọc ngoại tuyến


Thông tin bên dưới là bắt buộc để đăng nhập bằng mạng xã hội
Đăng nhập
Tạo tài khoản mới