 PDF blog để đọc ngoại tuyến
Trả lời nhanh: Mối hàn vây kết dính lớp hàn trong của túi với chính nó và được gấp phẳng như một chiếc vây nhô lên, nên phù hợp với hầu hết các màng ghép chỉ có một lớp bên trong có thể hàn nhiệt, kể cả cấu trúc lá kim loại và cấu trúc mạ kim loại. Mối hàn chồng đặt lớp trong chồng lên bề mặt ngoài. Mối hàn này nằm phẳng hơn và tốn ít màng hơn, nhưng chỉ thực hiện được khi cả hai bề mặt màng đều có thể hàn nhiệt với nhau. Với hầu hết các màng ghép chắn dùng cho sản phẩm khô, nên chỉ định mối hàn vây. Hãy chọn mối hàn chồng khi bạn dùng màng đơn chất hàn được cả hai mặt và muốn tiết kiệm màng hoặc giữ mặt sau phẳng.
Khi so sánh túi mối hàn vây với túi mối hàn chồng, thực chất bạn đang chọn cách cấu tạo đường hàn dọc dài ở mặt sau của túi hàn giữa (còn gọi là túi hàn sau, túi chữ T hoặc túi gối). Lựa chọn này quyết định bạn có thể dùng những loại màng nào, đường hàn chịu tải ra sao, mỗi túi tiêu tốn bao nhiêu màng và hình in bị gián đoạn ở đâu. Người mua thường bỏ qua mục này khi lập RFQ, và chính khoảng trống đó khiến nhiều báo giá không thể so sánh được.
Vì sao kiểu mối hàn sau cần có trong đặc tả kỹ thuật của bạn
Vấn đề: Hai nhà cung cấp cùng báo giá một “túi hàn giữa”. Một bên báo giá màng ghép PET/PE in ngược mặt với mối hàn vây. Bên kia báo giá màng đồng đùn với mối hàn chồng. Đơn giá, khổ màng và các giả định về thời gian giao hàng đều khác nhau, và chưa ai nói rõ cấu trúc nào thực sự chạy được trên dây chuyền tạo túi – chiết rót – hàn kín của bạn.
Vì sao điều này gây hại: Đường hàn sau và điểm nó cắt qua mối hàn trên và mối hàn dưới là những vị trí túi mềm thường hỏng nhất. Hướng dẫn về bao bì mềm trong Sổ tay phân tích vi sinh (Bacteriological Analytical Manual) của FDA liệt kê rò rỉ kênh, mối hàn bị nhiễm bẩn và rò rỉ ở góc là khuyết tật, đồng thời yêu cầu thanh tra xem xét kỹ tại điểm mối hàn đầu giao với mối hàn bên, như được trình bày trong Kiểm tra bao bì mềm (FDA BAM)[1]. Chi phí này là có thật. Một phân tích được bình duyệt năm 2025 về các đợt thu hồi của FDA từ tháng Giêng năm 2019 đến tháng Giêng năm 2025 đã ghi nhận 791 mã sản phẩm liên quan đến tính toàn vẹn của mối hàn. Túi hoặc bao chiếm 74,8 % trong số đó, và 54 % (430 trong số 791) được phân loại là “mối hàn không đầy đủ hoặc bị lỗi” trong nghiên cứu về các đợt thu hồi liên quan đến tính toàn vẹn của mối hàn[2]. Đó là các sản phẩm y tế, không phải túi đồ ăn vặt, nhưng cơ chế hỏng của mối hàn nhiệt thì giống nhau.
Cách khắc phục: Hãy chủ động quyết định kiểu mối hàn sau, ghi rõ kiểu đó trong bản yêu cầu của bạn và yêu cầu mọi nhà cung cấp báo giá cùng một cấu trúc. Các phần bên dưới giải thích những đánh đổi để bạn có thể đưa ra quyết định đó trước khi xin báo giá.
Sự khác biệt giữa mối hàn vây và mối hàn chồng là gì?
Cả hai đều là các kiểu mối hàn sau của túi. Một cuộn màng đơn được quấn quanh ống tạo hình, hai mép dài được nối thành đường hàn dọc, và các mối hàn ngang khép kín phần trên và phần dưới. Chỉ có đường hàn dọc đó là khác nhau.
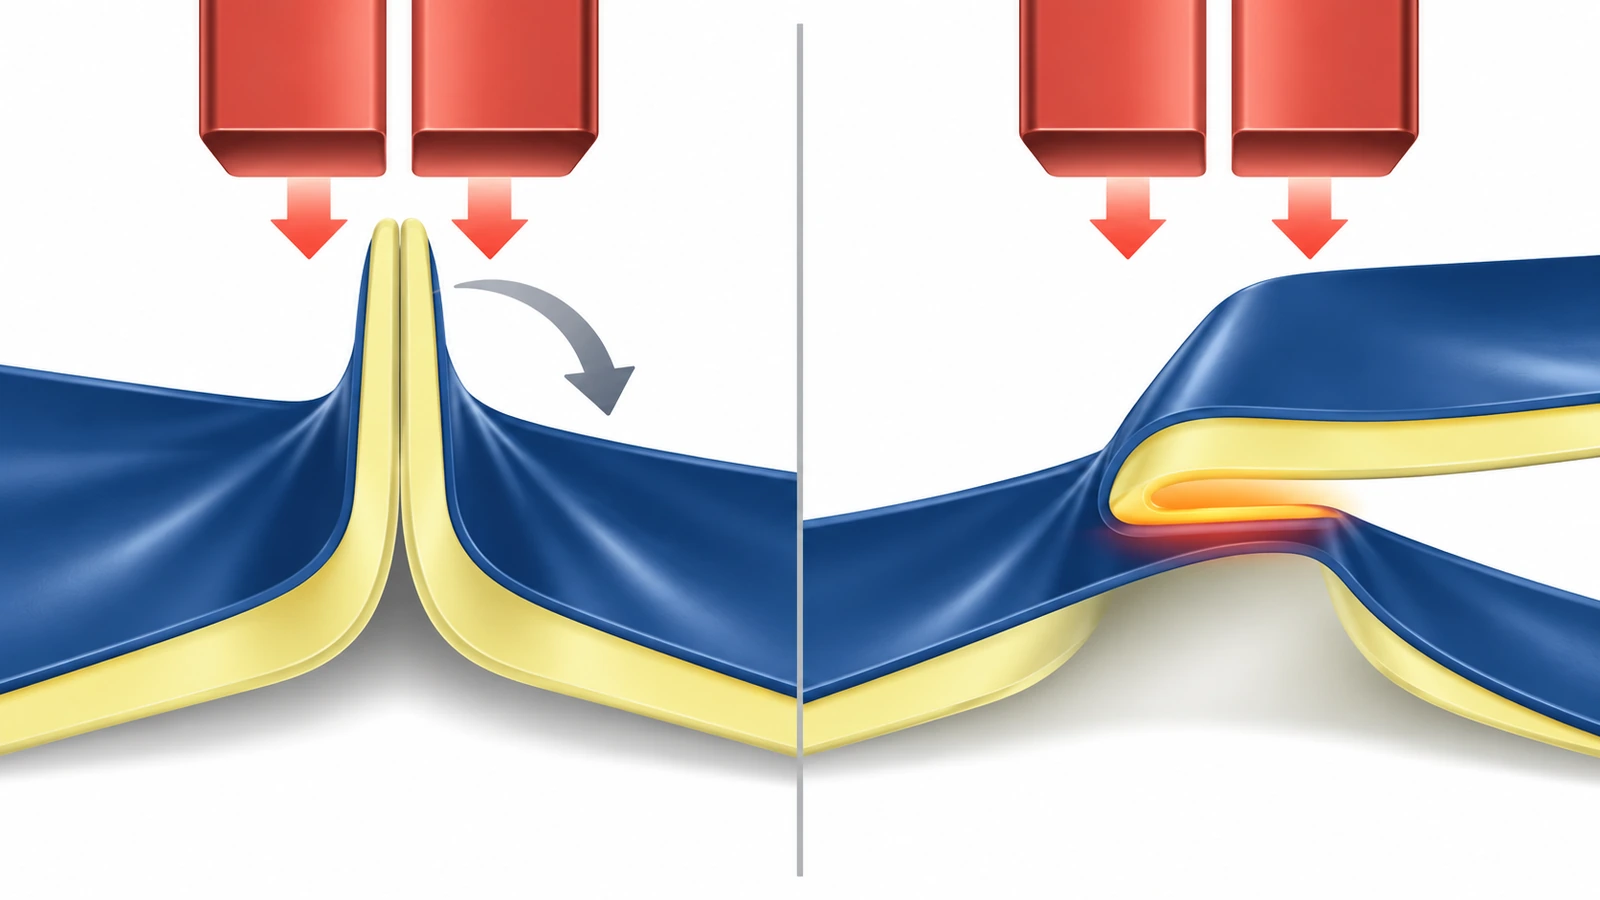
- Mối hàn vây (mặt trong với mặt trong): Hai mép được đưa lại gần nhau sao cho lớp hàn trong hướng vào lớp hàn trong. Dải đã hàn dựng lên khỏi mặt sau như một chiếc vây rồi được gấp phẳng sang 1 bên. Vì cùng một vật liệu hàn dính với chính nó, màng chỉ cần một mặt có thể hàn nhiệt.
- Mối hàn chồng (mặt trong với mặt ngoài): Một mép chồng lên mép kia, và lớp hàn trong của mép trên nóng chảy dính vào bề mặt ngoài của mép dưới. Không có phần nào nhô lên, nên mặt sau gần như phẳng. Cách này chỉ hiệu quả khi bề mặt ngoài cũng có thể kết dính ở nhiệt độ hàm hàn.
Các mối hàn ngang trên và dưới được tạo theo cùng một cách ở cả hai kiểu. Khi sử dụng, việc chọn giữa mối hàn chồng và mối hàn vây phụ thuộc vào khả năng tương thích của màng, cơ chế đường hàn, lượng màng tiêu thụ và diện mạo mặt sau.
Yêu cầu về màng cho túi mối hàn vây, và mối hàn chồng bổ sung điều gì
Mối hàn vây là lựa chọn mặc định cho màng ghép vì nó đòi hỏi cấu trúc rất ít. Mọi màng ghép có lớp trong hàn nhiệt đều đủ điều kiện: PET/PE trong suốt, PET/VMPET/PE mạ kim loại, hoặc PET/AL/PE lá kim loại. PET ngoài có điểm nóng chảy cao hơn lớp hàn PE, nên hàm hàn có thể làm nóng chảy phía trong mà không dính vào phía ngoài. Chính đặc tính đó loại trừ mối hàn chồng. Ở nhiệt độ hàn thông thường, bề mặt PET ngoài sẽ không hàn dính vào lớp trong PE.
Mối hàn chồng cần một trong hai điều kiện. Thứ nhất là màng có thể hàn ở cả hai mặt, thường là màng đồng đùn có lớp hàn nhiệt ở cả hai bên. Thứ hai là sơn vecni hàn nhiệt hoặc lớp phủ được phủ lên bề mặt ngoài trong vùng chồng. Mỗi lựa chọn đều thu hẹp các loại vật liệu bạn có thể dùng, và phương án phủ thêm một lớp phải được kiểm định.
Tài liệu về tiếp xúc thực phẩm cũng tuân theo cách phân chia tương tự. Ở cả hai kiểu, lớp hàn trong tiếp xúc với thực phẩm thường là polyme olefin, và tại Hoa Kỳ nó được kiểm tra theo điều kiện sử dụng trong 21 CFR 177.1520 (polyme olefin)[3]. Mối hàn chồng có thêm hai rủi ro ít rõ ràng hơn. Thứ nhất, mép trong của vùng chồng nằm bên trong túi, nên một dải hẹp bề mặt ngoài (cùng mọi mực hoặc lớp phủ trên đó) có thể hướng về phía sản phẩm. Thứ hai, mép cắt của cuộn màng chồng lên nằm bên trong túi, nên với màng ghép lá kim loại, cạnh lá kim loại sẽ hướng vào thực phẩm. Mối hàn vây giữ cả hai mép cắt ở đầu vây, nằm ngoài không gian chứa sản phẩm. Nếu chọn mối hàn chồng, hãy yêu cầu vùng chồng không có mực và xác nhận bằng văn bản rằng lớp phủ phù hợp cho tiếp xúc thực phẩm.
Lớp phủ cũng quan trọng nếu túi có lúc phải xuất sang châu Âu. Kể từ ngày 12 tháng Tám năm 2026, bao bì thực phẩm của EU không được chứa PFAS ở mức từ 25 ppb trở lên đối với bất kỳ chất đơn lẻ nào, từ 250 ppb trở lên đối với tổng các PFAS mục tiêu, hoặc từ 50 ppm trở lên đối với tổng flo. Các giới hạn này áp dụng cho nồng độ trong bao bì, không phải mức di chuyển, và cũng bao gồm hàng tồn kho được sản xuất trước ngày đó nhưng được đưa ra thị trường sau ngày đó Giới hạn PFAS của EU theo PPWR[4]. Sơn vecni hàn nhiệt và lớp phủ chắn nên được đưa vào danh sách thử nghiệm của bạn.
Khả năng tái chế có thể đẩy bạn về phía mối hàn chồng. Màng đơn chất có thể hàn ở cả hai mặt chính là thứ mối hàn chồng cần, và đó cũng là hướng thiết kế dễ tái chế đang đi tới. Tuy nhiên, cần thận trọng khi đưa ra tuyên bố này. Nhãn gửi bỏ tại cửa hàng của How2Recycle chỉ tồn tại ở Hoa Kỳ, và không đồng nghĩa với việc được thu gom tại lề đường Hướng dẫn gửi bỏ tại cửa hàng của How2Recycle[5]. Tại EU, các cấp hiệu suất tái chế vẫn đang được xác định, và từ ngày 1 tháng Giêng năm 2038, bao bì phải đạt tối thiểu cấp B mới được đưa ra thị trường. Quy định (EU) 2025/40[6].
Độ bền mối hàn: mỗi đường hàn sau chịu tải như thế nào
Hai đường hàn hỏng theo những cách khác nhau vì chúng chịu tải khác nhau. Khi một túi gối đã đầy bị ép trong thùng carton, bơm nitơ hoặc được vận chuyển đường hàng không ở độ cao, áp suất bên trong sẽ kéo hai thành túi tách ra.
- Mối hàn vây: tải bóc tách. Áp suất cố kéo vây tách ra khỏi gốc, giống như khi bạn mở một gói snack. Bóc tách là hướng yếu hơn đối với mọi mối hàn nhiệt, nên hiệu suất của mối hàn vây phụ thuộc vào gốc vây được hàn kết dính tốt và không bị nhiễm bẩn.
- Mối hàn chồng: tải cắt trượt. Áp suất làm các lớp chồng trượt qua nhau thay vì bị tách ra. Nhìn chung, mối hàn chịu cắt tốt hơn bóc tách. Đổi lại, độ kết dính phụ thuộc vào bề mặt ngoài, nơi phụ gia trượt, mực, trọng lượng lớp phủ hoặc bụi có thể khác nhau giữa các cuộn.
Điểm giao chữ T là nơi đường hàn dọc gặp mối hàn ngang, và hai kiểu hàn hoạt động rất khác nhau ở đó. Vây được gấp sẽ thêm hai lớp màng lên mặt sau, nên hàm hàn ngang phải đi từ hai lớp lên bốn lớp trong vòng vài milimét. Mối hàn chồng chỉ chuyển từ hai lên ba lớp. Bước chuyển càng dốc thì càng khó hàn dính hoàn toàn các mép của bước đó, và một đường không được hàn dù rất nhỏ cũng sẽ trở thành rò rỉ kênh. Đây là lý do các dây chuyền mối hàn vây thường cần thêm áp lực hàm hoặc nhiệt độ cao hơn một chút ở mối hàn ngang. Hãy yêu cầu nhà cung cấp kiểm tra điểm giao chữ T trên các mẫu đầu tiên, chứ không chỉ các vùng hàn phẳng.
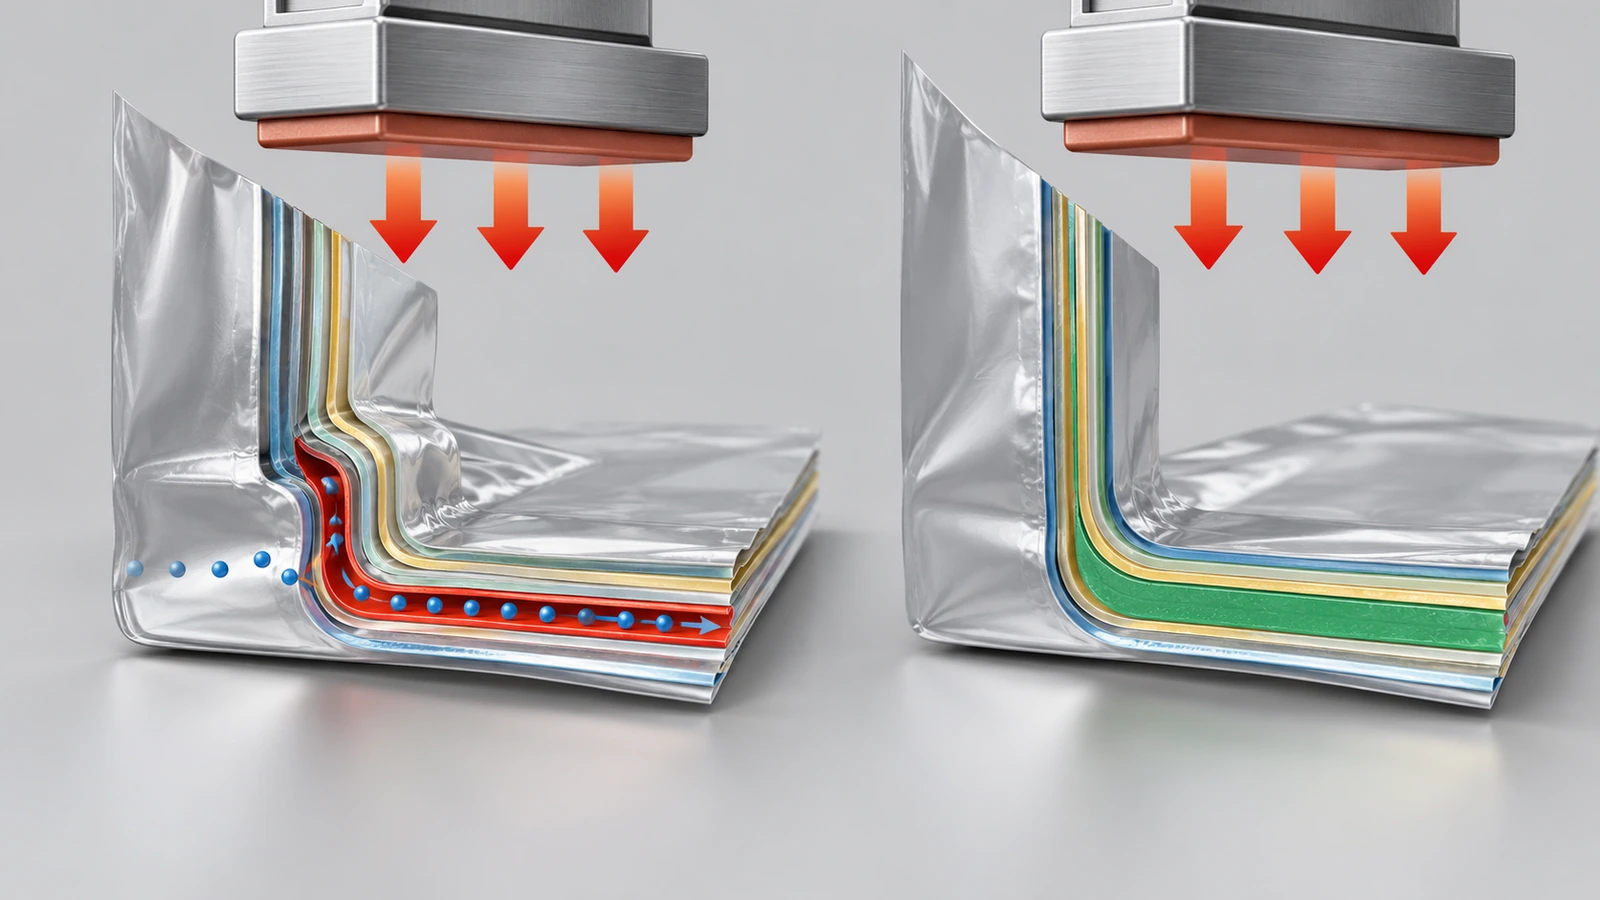
Việc thử nghiệm cũng cần cẩn trọng tương tự. ASTM F88 đo lực cần thiết để kéo tách một mối hàn. Mẫu mối hàn vây được kéo theo kiểu bóc tách. Mẫu mối hàn chồng được kéo theo cùng cách thì chủ yếu chịu tải cắt, nên hai kết quả không thể so sánh trực tiếp ngay cả khi đơn vị đo giống nhau. Hãy yêu cầu kết quả F88 cho đường hàn sau và cho từng mối hàn ngang riêng biệt, kèm giá trị trung bình và giá trị nhỏ nhất. Để hình dung quy mô, các điều khoản chất lượng của Cơ quan Hậu cần Quốc phòng Hoa Kỳ đối với túi khẩu phần ăn coi độ bền mối hàn trung bình dưới 6 lb trên mỗi inch chiều rộng, hoặc bất kỳ mẫu đơn lẻ nào dưới 5 lb trên mỗi inch, là khuyết tật lớn. Tài liệu này cũng xác định mối hàn hiệu dụng là đường liên tục, không nhiễm bẩn, được hàn kết dính và rộng ít nhất 1/16 inch, như được nêu trong Điều khoản chất lượng túi khẩu phần ăn của DLA[7]. Đặc tả túi thực phẩm mềm quân sự còn đi xa hơn, yêu cầu mối hàn nhiệt thông thường rộng ít nhất 1/8 inch và không có họa tiết dập nổi che giấu khuyết tật, theo MIL-PRF-44073J[8]. Đây là các mốc tham chiếu cho ứng dụng khắt khe, không phải ngưỡng đạt chung cho túi snack khô. Hãy thống nhất bằng văn bản các giới hạn riêng của bạn.
Cũng cần thống nhất cách phân loại khuyết tật. Theo hướng dẫn của Chương trình Lương thực Thế giới về khuyết tật bao bì mềm, rò rỉ kênh là khuyết tật lớn, còn mối hàn không đầy đủ ở vùng gấp nhiều lớp là khuyết tật nghiêm trọng, như được nêu trong Phân loại khuyết tật của WFP[9]. Cách mô tả vùng gấp này rất khớp với điểm giao chữ T của mối hàn vây. Hãy dùng nó để một túi trông như “đã hàn kín” không thể được chấp nhận chỉ dựa trên ngoại quan.
Lượng màng sử dụng và vùng in
Lượng màng sử dụng. Mối hàn vây tiêu tốn màng từ cả hai mép của cuộn, khoảng gấp đôi chiều cao vây. Mối hàn chồng chỉ tiêu tốn đúng bề rộng vùng chồng, một lần. Với cùng một túi thành phẩm, cuộn màng cho mối hàn chồng do đó hẹp hơn. Trên một túi thì khoản tiết kiệm nhỏ, nhưng với các cuộn sản lượng lớn thì cộng lại đáng kể. Hãy yêu cầu nhà cung cấp nêu bề rộng cuộn màng cho từng phương án để bạn có thể tính lượng màng trên mỗi nghìn túi thay vì phỏng đoán.
Vùng in. Cả hai kiểu đều giữ mặt trước không có đường hàn, và đây vẫn là lợi thế thương hiệu chính của túi hàn giữa. Mặt sau thì hoạt động khác nhau:
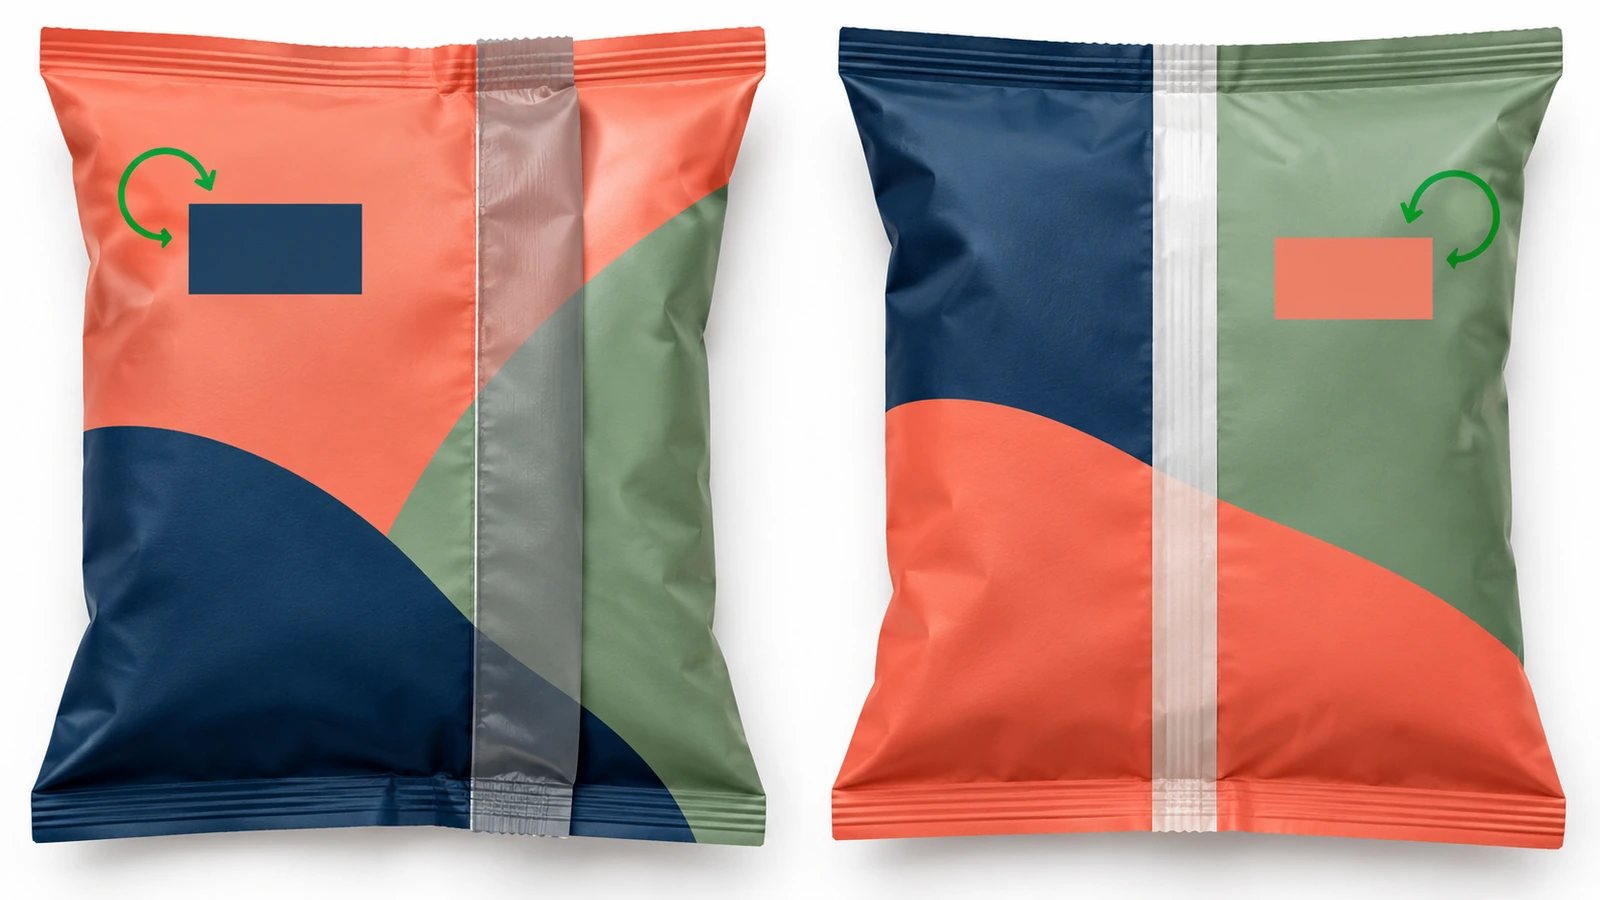
- Mối hàn vây: Mọi hình in nằm trong vùng vây đều bị mất vào đường hàn. Khi vây được gấp phẳng, nó cũng che một dải mặt sau ở 1 bên. Hãy ghi rõ hướng gấp (trái hoặc phải) để nhà thiết kế biết bên nào bị che khuất.
- Mối hàn chồng: Mặt sau phẳng hơn, phù hợp với nhãn, mã ngày và việc xếp thùng carton. Dải hình in bề mặt ngoài nằm trong vùng chồng bị che khuất, và mực trong vùng kết dính có thể làm yếu mối hàn, nên vùng chồng thường cần một dải không có mực hoặc có lớp phủ.
Với cả hai kiểu, hãy giữ mã vạch, bảng dinh dưỡng và cửa sổ mã lô tránh xa đường hàn và các điểm giao chữ T. Hướng dẫn thiết lập hình in đầy đủ được trình bày trên trang túi hàn giữa tùy chỉnh của chúng tôi, nên không lặp lại ở đây.
Khi nào nên dùng túi mối hàn chồng: quyết định năm bước cho sản phẩm khô
- Hãy bắt đầu từ khả năng chắn bạn cần, chứ không phải từ mối hàn. Nếu sản phẩm của bạn cần màng ghép mạ kim loại hoặc lá kim loại có lớp PET ngoài, quyết định đã rõ: mối hàn vây. Như một mốc tham chiếu trên, đặc tả túi quân sự giới hạn O2TR xuống 0,06 cc/m²/24 h/atm và WVTR xuống 0,01 g/m²/24 h [8]. Hầu hết hàng khô bán lẻ cần ít hơn nhiều, nên hãy xác nhận mục tiêu thực tế của bạn trước khi trả thêm tiền cho lá kim loại.
- Hãy xem xét sản phẩm chiết rót. Bột mịn như gia vị, bột mì và bột pha đồ uống có thể bụi bám vào vùng hàn. Sản phẩm đặc hoặc nặng tạo tải lên điểm giao chữ T dưới. Đồ ăn vặt được thay khí nitơ giữ túi gối luôn chịu áp suất trong suốt quá trình phân phối. Trong cả ba trường hợp, hãy chừa biên an toàn ở điểm giao chữ T và yêu cầu dữ liệu thử nghiệm trên túi đã đóng sản phẩm, chứ không phải túi rỗng.
- Hãy cân nhắc mối hàn chồng khi màng đã cho phép. Hàng khô nhẹ đóng trong màng đơn chất hàn được cả hai mặt, nơi mặt sau phẳng hoặc tiết kiệm màng là quan trọng, là trường hợp phù hợp tự nhiên cho mối hàn chồng. Đừng ép dùng mối hàn chồng cho màng ghép cần thêm lớp phủ chỉ để kết dính.
- Kiểm tra máy. Vòng tạo hình và bộ phận hàn sau được cài đặt cho một kiểu duy nhất. Chuyển sang dây chuyền VFFS hiện có thường có nghĩa là thay bộ phận và xác nhận lại quy trình hàn. Một túi không thể hàn trên máy chiết rót của bạn thì không phải là tiết kiệm.
- Ghi điều này vào RFQ. Nêu rõ loại mối hàn, hướng gấp vây hoặc bên chồng của mối hàn chồng, những bề mặt màng nào phải có khả năng hàn, vùng không mực (nếu có) và phương pháp thử mối hàn kèm báo cáo giá trị trung bình và nhỏ nhất. Điều này giúp các báo giá có thể so sánh từng dòng một.
So sánh song song túi mối hàn vây và túi mối hàn chồng
| Yếu tố | Mối hàn vây | Mối hàn chồng |
|---|---|---|
| Liên kết | Lớp hàn trong với lớp hàn trong | Lớp hàn trong với bề mặt ngoài |
| Yêu cầu về màng | Một lớp bên trong có thể hàn nhiệt | Cả hai mặt có thể hàn, hoặc lớp phủ hàn nhiệt trên mặt ngoài |
| Cấu trúc thường gặp | Màng ghép PET/PE, PET/VMPET/PE, PET/AL/PE | Màng đồng đùn hàn được cả hai mặt; màng phủ |
| Tải trên đường hàn khi có áp suất | Bóc tách (hướng yếu hơn) | Cắt trượt (hướng thường mạnh hơn) |
| Bậc lớp tại điểm giao chữ T | 2 to 4 lớp khi vây được gấp | 2 to 3 lớp |
| Mép cắt | Nằm ngoài không gian chứa sản phẩm | Một mép nằm bên trong túi (cạnh lá kim loại bị lộ nếu là màng ghép lá kim loại) |
| Lượng màng tiêu thụ | Khoảng gấp đôi chiều cao vây | Một bề rộng vùng chồng |
| Mặt sau | Vây nhô lên được gấp sang 1 bên | Phẳng hơn, với một bậc chồng nhẹ |
| Cửa sổ hàn phụ thuộc vào | Một vật liệu hàn dính với chính nó | Hai bề mặt, bao gồm mực, lớp phủ và phụ gia ở phía ngoài |
| Phù hợp nhất cho sản phẩm khô | Màng ghép chắn, bột, đồ ăn vặt thay khí, cà phê và gia vị trong lá kim loại hoặc màng mạ kim loại | Hàng khô nhẹ trong màng đơn chất, nơi độ phẳng hoặc tiết kiệm màng là quan trọng |
Câu hỏi thường gặp
FAQ: Mối hàn vây hay mối hàn chồng bền hơn?
Dưới áp suất bên trong, mối hàn chồng chịu tải cắt và nhìn chung chống mở tốt hơn mối hàn vây, vốn chịu tải bóc tách. Trên thực tế, điểm giao chữ T và sự nhiễm bẩn mối hàn gây ra nhiều hỏng hóc hơn hình dạng đường hàn. Mối hàn vây đã được kiểm định kỹ sẽ vượt trội hơn mối hàn chồng được kết dính kém. Hãy đánh giá độ bền bằng dữ liệu ASTM F88 trên chính màng của bạn, báo cáo riêng cho từng mối hàn và thể hiện giá trị nhỏ nhất.
FAQ: Có thể hàn chồng bất kỳ màng ghép nào không?
Không. Mối hàn chồng cần bề mặt ngoài hàn dính với lớp hàn trong. Các màng ghép PET/PE và PET/AL/PE in ngược thông thường có lớp PET ngoài sẽ không kết dính với PE ở nhiệt độ hàn. Chúng cần lớp phủ hàn nhiệt trong vùng chồng, hoặc thay bằng mối hàn vây.
FAQ: Mối hàn sau nào tốt hơn cho cà phê, gia vị và bột?
Các sản phẩm này thường cần màng ghép chắn mạ kim loại hoặc lá kim loại, nên hướng tới mối hàn vây. Bột cũng có thể bụi bám vào vùng hàn, vì vậy hãy yêu cầu thử nghiệm trên túi đã đóng sản phẩm tại điểm giao chữ T và yêu cầu phân loại khuyết tật coi rò rỉ kênh là khuyết tật lớn.
FAQ: Túi mối hàn chồng luôn rẻ hơn sao?
Mối hàn chồng dùng cuộn màng hẹp hơn, nên lượng màng trên mỗi túi thấp hơn. Khoản tiết kiệm này có thể mất đi nếu màng cần lớp phủ đặc biệt hoặc cấu trúc hàn được cả hai mặt đắt hơn, hoặc nếu máy chiết rót cần thay bộ phận. Hãy so sánh tổng chi phí trên các báo giá có nêu bề rộng cuộn, cấu trúc và lớp phủ.
FAQ: Túi mối hàn vây và mối hàn chồng có tái chế được không?
Khả năng tái chế phụ thuộc vào màng, không phụ thuộc vào đường hàn. Màng đơn chất PE hoặc PP, thường phù hợp với mối hàn chồng, được thiết kế cho các dòng tái chế. Màng ghép lá kim loại nhiều vật liệu thường thì không. Tại Hoa Kỳ, việc được nhận gửi bỏ tại cửa hàng không đồng nghĩa với thu gom tại lề đường, nên chỉ nêu tuyên bố tái chế cho đúng loại màng và dòng tái chế áp dụng.
FAQ: Tôi nên yêu cầu những tài liệu tiếp xúc thực phẩm nào?
Hãy yêu cầu bản khai báo vật liệu theo từng lớp và tuyên bố tuân thủ gắn với loại thực phẩm và điều kiện sử dụng của bạn, chứ không phải tuyên bố chung chung “đạt chuẩn thực phẩm”. Đối với thịt và gia cầm, USDA FSIS yêu cầu các cơ sở lưu sẵn thư bảo đảm cho vật liệu bao bì để phục vụ kiểm tra Hướng dẫn về vật liệu bao bì của FSIS[10]. Với mối hàn chồng, cũng cần xác nhận lớp phủ và mọi mực gần vùng chồng.
Điểm chính cần nhớ
- Tính toàn vẹn của mối hàn là lý do phổ biến nhất khiến túi bị thu hồi, vì vậy đường hàn sau xứng đáng có đặc tả rõ ràng. — 54 % (430 trong số 791) mã sản phẩm thu hồi FDA liên quan đến mối hàn được ghi nhận là “mối hàn không đầy đủ hoặc bị lỗi”, và 74,8 % liên quan đến túi hoặc bao (Nguồn)
- Mối hàn vây phù hợp với hầu hết các màng ghép chắn; mối hàn chồng cần cả hai mặt màng đều có thể hàn được. — lớp hàn trong thường là polyme olefin, được kiểm tra theo 21 CFR 177.1520 (Nguồn)
- Hãy dùng các mốc công bố làm tham chiếu khi đặt giới hạn chấp nhận mối hàn. — túi khẩu phần ăn coi độ bền trung bình dưới 6 lb/in hoặc bất kỳ mẫu nào dưới 5 lb/in là khuyết tật lớn (Nguồn)
- Chiều rộng mối hàn và các khuyết tật ẩn cũng quan trọng không kém độ bền. — mối hàn nhiệt thông thường rộng ít nhất 1/8 inch, không có họa tiết dập nổi che giấu khuyết tật, trong MIL-PRF-44073J (Nguồn)
- Các lớp phủ giúp mối hàn chồng khả thi cũng phải đáp ứng giới hạn PFAS của EU nếu bạn xuất khẩu. — 25 ppb đơn lẻ, 250 ppb tổng, 50 ppm tổng flo kể từ ngày 12 tháng Tám năm 2026 (Nguồn)
Kết luận
Quyết định giữa túi mối hàn vây và túi mối hàn chồng phụ thuộc vào màng của bạn. Nếu sản phẩm khô của bạn cần màng ghép mạ kim loại hoặc lá kim loại có mặt PET, hãy chỉ định mối hàn vây, nêu rõ hướng gấp và yêu cầu thử nghiệm tại điểm giao chữ T. Nếu bạn dùng màng đơn chất hàn được cả hai mặt và coi trọng mặt sau phẳng hoặc tiết kiệm màng, mối hàn chồng đáng để báo giá, với điều kiện bạn kiểm soát được vùng chồng và kiểm định trên máy chiết rót của chính mình. Dù thế nào, hãy ghi bằng văn bản loại mối hàn, các bề mặt có thể hàn và phương pháp thử nghiệm để mọi nhà cung cấp báo giá cùng một loại túi. Khi kiểu mối hàn sau đã sẵn sàng, hãy gửi bản yêu cầu của bạn qua trang báo giá túi hàn giữa của chúng tôi , và chúng tôi sẽ báo giá đúng cấu trúc bạn đã chỉ định.
Tài liệu tham khảo
- FDA Hoa Kỳ, Bacteriological Analytical Manual, Kiểm tra bao bì mềm (được lưu trữ bởi University of Wisconsin–Madison Food Safety). https://foodsafety.wisc.edu/wp-content/uploads/sites/1026/2024/02/BAM_TestingFlexiblePkg.pdf ↩
- Lungren M., Okezue M., “Thu hồi liên quan đến tính toàn vẹn mối hàn,” AAPS Open 11:30, xuất bản ngày 2025-12-15. https://link.springer.com/article/10,1186/s41120-025-00134-2 ↩
- eCFR, 21 CFR 177.1520 Polyme olefin (văn bản hiện hành). https://www.ecfr.gov/current/title-21/section-177,1520 ↩
- Food Packaging Forum, “Giới hạn PFAS theo PPWR áp dụng từ ngày 12 tháng Tám,” 2026-08-12. https://foodpackagingforum.org/news/ppwr-pfas-limits-apply-from-august-12 ↩
- How2Recycle, “Gửi bỏ tại cửa hàng (chỉ Hoa Kỳ),” 2023-11-22. https://how2recycle.info/about-the-how2recycle-label/store-drop-off-us-only/ ↩
- Quy định (EU) 2025/40 về bao bì và chất thải bao bì, EUR-Lex. https://eur-lex.europa.eu/eli/reg/2025/40/oj ↩
- Cơ quan Hậu cần Quốc phòng Hoa Kỳ, PKG&QAP A-A-20177E, 2013-08-01. https://www.dla.mil/Portals/104/Documents/TroopSupport/Subsistence/Rations/cids/qapkg/Q-20177E.pdf ↩
- MIL-PRF-44073J, Bao gói thực phẩm trong túi mềm, kèm sửa đổi 01, 2024-02-13. https://www.dla.mil/Portals/104/Documents/TroopSupport/Subsistence/Rations/mil/44073J_ch01.pdf ↩
- Chương trình Lương thực Thế giới, hướng dẫn về khuyết tật bao bì mềm (WFP-0000156789). https://docs.wfp.org/api/documents/WFP-0000156789/download/ ↩
- USDA Food Safety and Inspection Service, “Vật liệu bao bì thịt và gia cầm.” http://www.fsis.usda.gov/food-safety/safe-food-handling-and-preparation/food-safety-basics/meat-and-poultry-packaging ↩


Thông tin bên dưới là bắt buộc để đăng nhập bằng mạng xã hội
Đăng nhập
Tạo tài khoản mới