Chúng tôi sử dụng cookie để cho phép các trang web của chúng tôi ghi nhớ thông tin, để giúp một số chức năng của trang web hoạt động đúng cách, để hiểu cách bạn tương tác và sử dụng các trang web của chúng tôi và để hiển thị cho bạn nội dung và quảng cáo có liên quan và hấp dẫn đối với bạn.
Bằng cách nhấp vào Chấp nhận tất cả, bạn đồng ý với việc sử dụng những cookie này.
Cửa hàng sẽ không hoạt động đúng nếu cookie bị tắt.
Trả lời nhanh: Hộp thiếc trang trí 2 mảnh thường được dập từ thép mạ thiếc điện phân dày khoảng 0,18–0,30 mm. Tấm mỏng hơn giúp giảm trọng lượng thép và chi phí. Tấm dày hơn chống móp tốt hơn và hỗ trợ dập nổi sâu hơn. Cấp temper quyết định khả năng dập của tấm và mức độ bật ngược của nắp, còn khối lượng lớp mạ thiếc đặt mức bảo vệ chống ăn mòn cơ bản. Hãy xác định cả ba thông số trước khi yêu cầu báo giá.
Vì sao độ dày thép mạ thiếc cho hộp thiếc lại quyết định nhiều đến vậy?
Nhiều người mua bao bì gửi yêu cầu báo giá chỉ ghi “thép mạ thiếc tiêu chuẩn” mà không có thêm thông tin gì. Khi đó, mỗi nhà cung cấp báo giá một loại tấm khác nhau: một bên báo giá loại tấm dày 0,21 mm, bên khác báo 0,25 mm, và bên thứ ba báo một cấp temper cứng hơn vì phù hợp với khuôn của họ. Những báo giá này không thể so sánh được, và sự chênh lệch thường lộ ra về sau. Nắp lỏng hoặc chặt quá, logo dập nổi nhìn mờ hoặc nứt ở mép, và hộp bị móp trong quá trình vận chuyển. Trong nhiều trường hợp, không ai nói chắc được vấn đề nằm ở vật liệu hay quy trình.
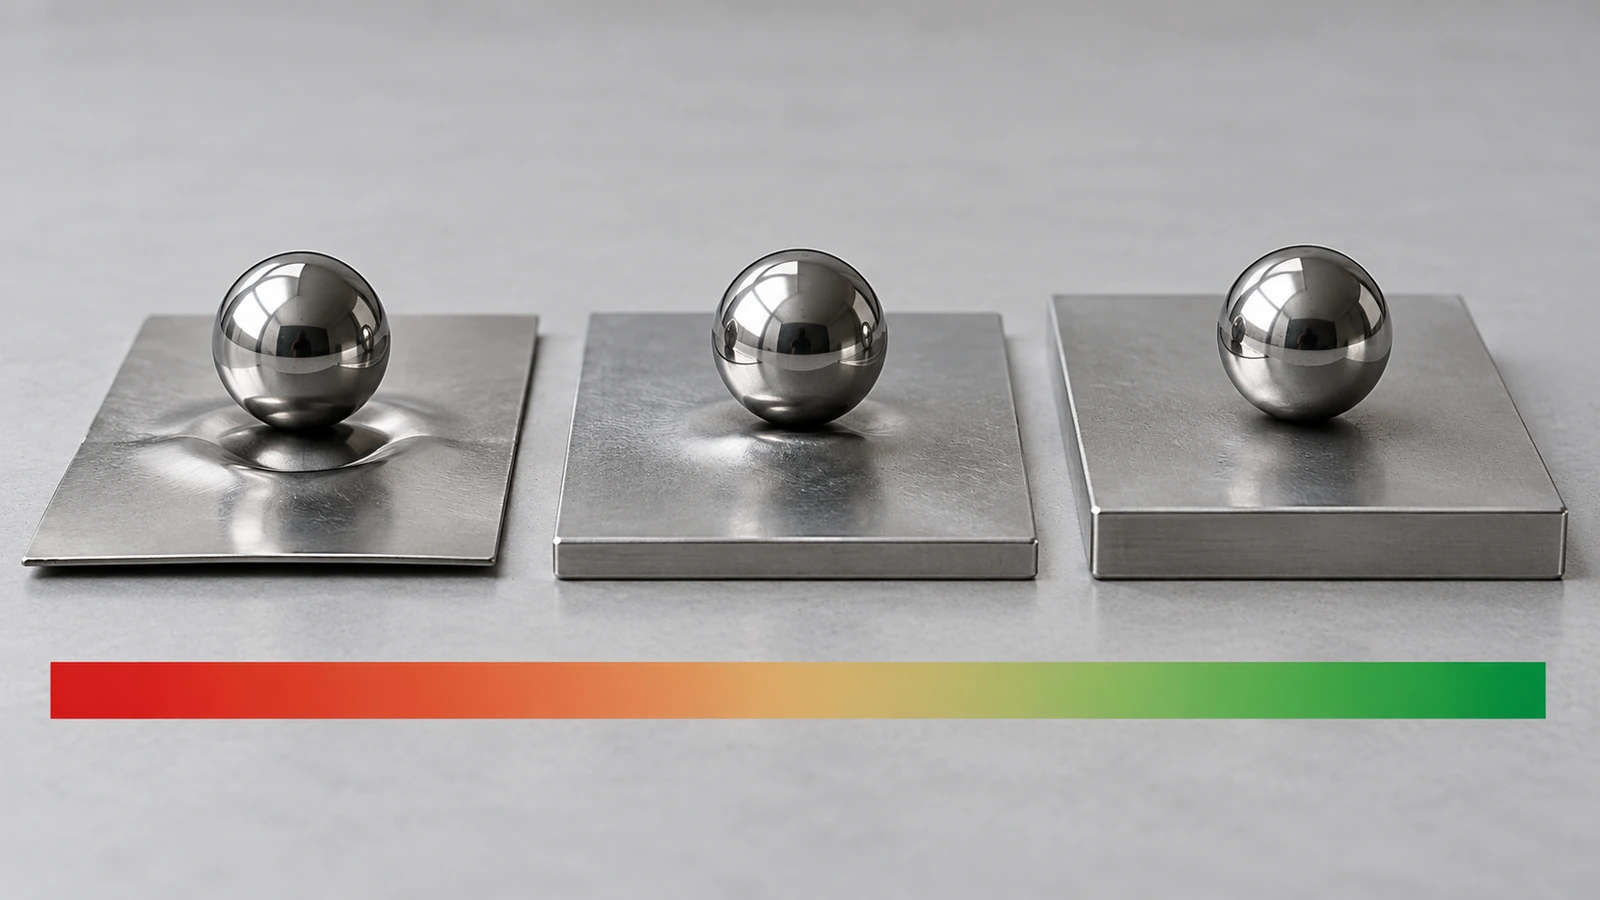
Những chênh lệch nhỏ về độ dày thép mạ thiếc cho hộp thiếc tạo ra tác động lớn. Chuyển từ 0,23 mm lên 0,28 mm làm tăng thêm khoảng 22 % lượng thép tính theo trọng lượng, khiến chi phí vật liệu và trọng lượng vận chuyển tăng theo. Cùng thay đổi đó làm một tấm phẳng cứng hơn khoảng 80 %, vì độ cứng uốn tỷ lệ với lập phương của độ dày. Một thay đổi 0,05 mm vẫn mỏng hơn một tờ giấy văn phòng, nhưng nó đồng thời ảnh hưởng đến chi phí, cảm giác cầm nắm và khả năng móp.
Hướng dẫn này giải thích ba biến số về vật liệu nền mà người mua có thể kiểm soát (độ dày, cấp temper và khối lượng lớp mạ thiếc), cũng như mỗi yếu tố ảnh hưởng thế nào đến độ khít của nắp, khả năng chống móp, độ sâu dập nổi, chất lượng in và đơn giá. Mục tiêu là giúp bạn viết dòng thông số vật liệu mà nhà cung cấp nào cũng báo giá theo cùng một cách.
Thép mạ thiếc điện phân là gì, và được quy định như thế nào?
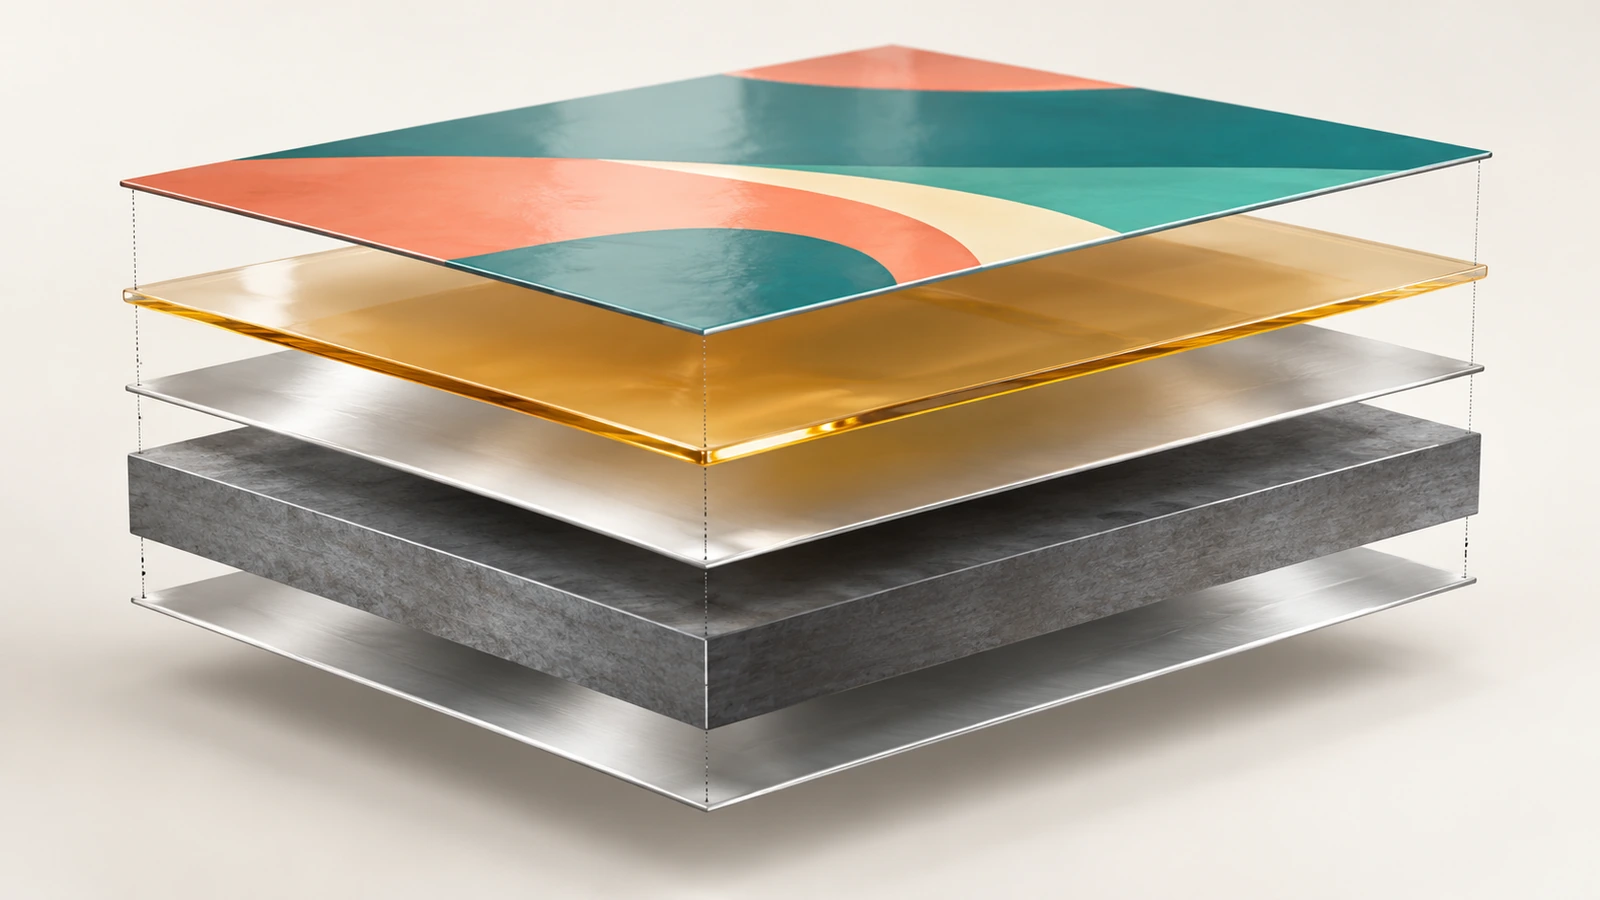
Thép mạ thiếc điện phân là tấm thép cán nguội cacbon thấp, có một lớp thiếc rất mỏng được mạ điện lên cả hai mặt. Trên lớp thiếc có màng thụ động hóa học và một lớp dầu mỏng. Với bao bì, tấm thép sau đó được phủ sơn và in. Ở châu Âu, nó được quy định theo EN 10202[1]. Ở Bắc Mỹ, các yêu cầu chung đối với sản phẩm tin mill được quy định trong ASTM A623[2], kèm theo các đặc tả bổ sung cho tấm cán một lần và tấm cán hai lần.
Một đặc tả thép mạ thiếc đầy đủ gồm bốn phần.
Độ dày: được ghi bằng milimét (ví dụ, 0,23 mm). Các tài liệu cũ của Mỹ dùng định lượng cơ sở tính theo pound trên base box, trong đó một base box là 112 tấm có kích thước 14 × 20 in. Mỗi pound trên base box tương đương khoảng 0,0028 mm, nên 82 lb xấp xỉ 0,23 mm, còn 100 lb xấp xỉ 0,28 mm. Phép quy đổi này thường là nguồn gây nhầm lẫn khi có người hỏi về “gauge thép mạ thiếc cho bao bì”.
Cấp temper: là thước đo độ cứng và độ bền. Các cấp ASTM đi từ T-1 (mềm nhất, mục tiêu độ cứng Rockwell HR30Tm khoảng 49) đến T-6 (cứng nhất, mục tiêu khoảng 70). EN 10202 thay vào đó dùng ký hiệu giới hạn chảy như TS230 hoặc TH415.
Kiểu cán giảm: Tấm cán một lần (SR) được cán một lượt rồi ủ thành tấm dễ tạo hình. Tấm cán hai lần (DR) được cán thêm một lượt thứ hai, giúp tấm mỏng hơn và bền hơn nhưng kém khả năng tạo hình.
Khối lượng lớp mạ thiếc: được ghi cho mỗi mặt theo đơn vị g/m², ví dụ 2,8/2.8. Lớp mạ không đều như 5,6/2,8 đặt nhiều thiếc hơn ở một mặt. Ở 2,8 g/m², lớp thiếc chỉ dày khoảng 0,38 µm, nhỏ hơn 0,2 % của một tấm 0,23 mm. Độ dày và temper gần như hoàn toàn đến từ thép nền.
Hộp thiếc 2 mảnh (gồm thân dập và nắp trượt dập) phụ thuộc vào cả bốn phần, vì mỗi mảnh được ép từ một phôi phẳng đã in thành hình cốc. Nếu bạn cần ôn lại về cấu trúc của chính định dạng này, hãy xem hộp thiếc 2 mảnh tùy chỉnh trình bày cấu trúc và các tùy chọn đóng nắp. Bài viết này chỉ tập trung vào tấm thép.
Cách quy định thép mạ thiếc cho hộp thiếc 2 mảnh trong sáu bước
Bước 1: Bắt đầu từ vật phẩm bên trong và mức chịu tác động khi vận chuyển
Hãy ghi lại ba con số trước khi bàn về kim loại: khối lượng khi đã đầy, kích thước chiếm chỗ (footprint) (các món nhỏ như kẹo bạc hà và sáp dưỡng, hộp quà cỡ vừa, hoặc giỏ quà lớn), và sự kiện xử lý khắc nghiệt nhất mà hộp thiếc sẽ gặp. Sự kiện đó có thể là giao hàng thương mại điện tử từng kiện lẻ, xếp chồng trên pallet, hoặc chỉ xử lý khi trưng bày. Một hộp thiếc đựng sáp dưỡng 40 g được gửi trong phong bì có đệm và một hộp bánh quy 600 g được gửi rời trong thùng carton cần loại thép khác nhau, ngay cả khi thiết kế in hoàn toàn giống nhau.
Bước 2: Chọn dải độ dày dựa trên phép tính chi phí và độ cứng
Thép được mua theo trọng lượng. Với khối lượng riêng 7,85 g/cm³, một mét vuông thép mạ thiếc nặng khoảng 1,57 kg ở 0,20 mm, 1,81 kg ở 0,23 mm, 1,96 kg ở 0,25 mm, và 2,20 kg ở 0,28 mm. Chi phí vật liệu và trọng lượng vận chuyển tăng gần như tương ứng với độ dày.
Khả năng chống móp tăng nhanh hơn nhiều. Độ cứng uốn của một tấm nắp phẳng tăng theo lập phương của độ dày, nên khi chuyển từ 0,20 mm lên 0,25 mm thì độ cứng gần như tăng gấp đôi (×1,95), còn chuyển từ 0,23 mm lên 0,28 mm làm độ cứng tăng khoảng 80 %. Nắp phẳng lớn được hưởng lợi nhiều nhất từ độ dày tăng thêm, vì tấm phẳng rộng không có điểm đỡ là nơi móp và hiện tượng “oil-canning” (tấm bị lõm vào rồi bật ra khi ấn bằng ngón tay) xuất hiện trước tiên. Hộp tròn nhỏ có phần lớn độ cứng nhờ hình dạng, nên thường có thể dùng đầu mỏng hơn của dải độ dày.
Bước 3: Chọn cấp temper phù hợp với độ sâu dập, dập nổi và độ khít của nắp
Temper là biến số mà người mua thường để nhà cung cấp quyết định nhất, và nó ảnh hưởng đến ba điều bạn sẽ nhận thấy.
Độ sâu dập: các cấp temper mềm hơn (T-1 đến T-3) giãn được nhiều hơn trước khi rách, nên thân sâu và nắp cao thường cần đến chúng. Các cấp temper cứng hơn chống lại việc tạo hình và dễ bị nhăn hoặc nứt ở các góc sâu hơn.
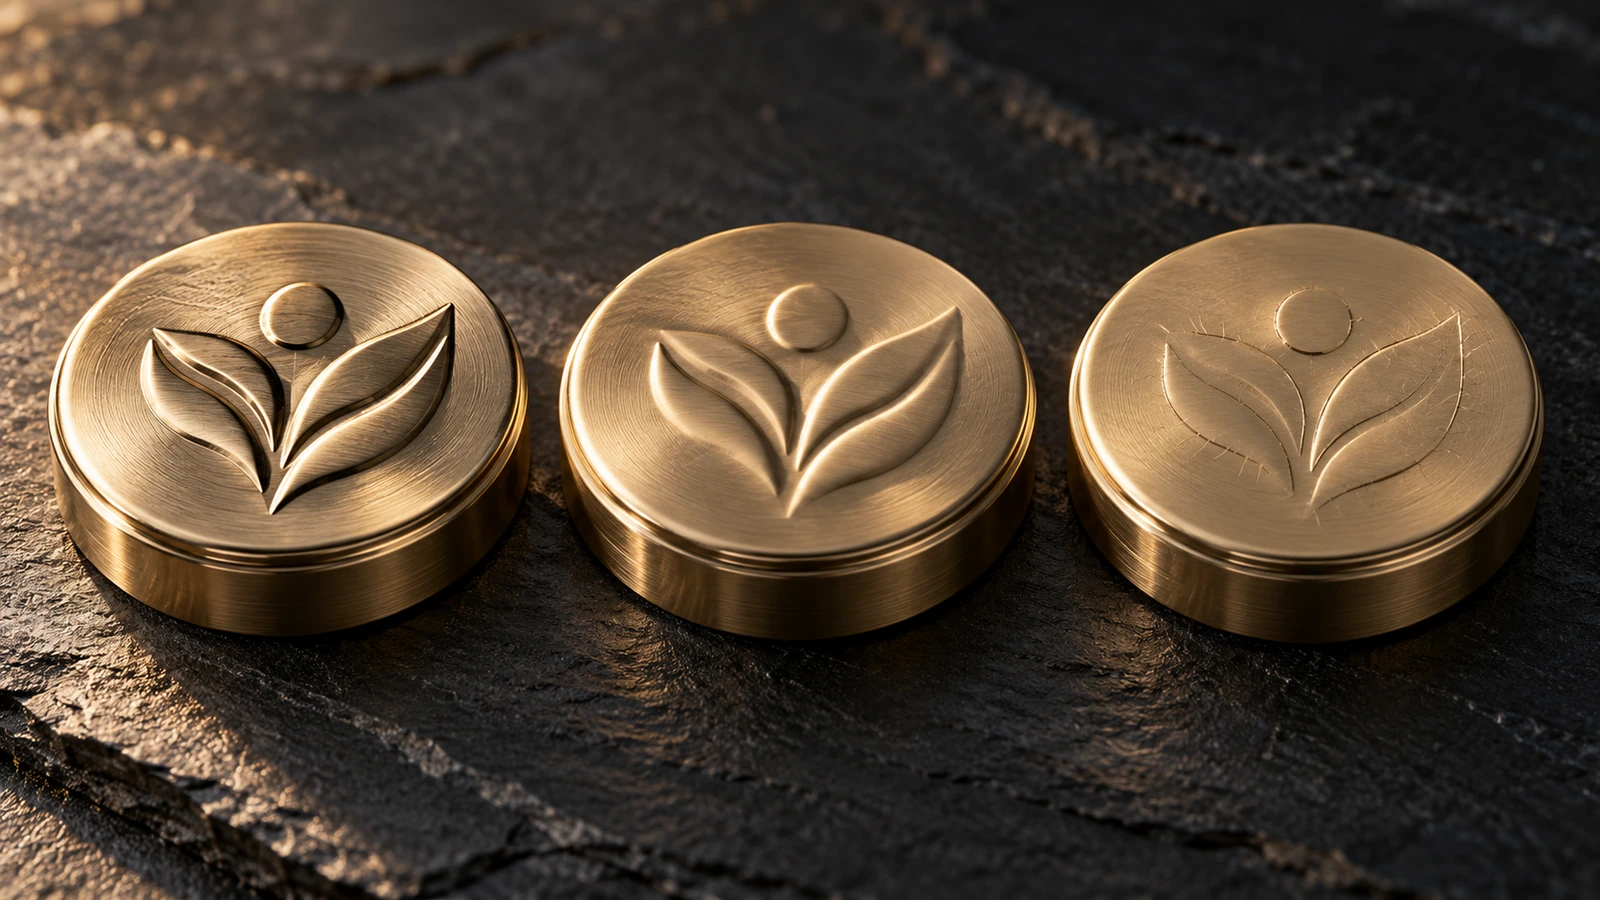
Độ sâu dập nổi: Dập nổi làm kim loại giãn cục bộ. Temper mềm cho đường nổi sắc nét và sâu. Temper cứng bật ngược lại, làm mờ các cạnh của thiết kế và tăng nguy cơ nứt sơn phủ cũng như lớp in ở vùng nổi. Nếu thiết kế của bạn phụ thuộc vào logo dập nổi sâu, hãy xác định temper và độ sâu dập nổi cùng lúc, rồi kiểm tra cả hai trên mẫu thử.
Độ khít của nắp: nắp trượt được giữ bằng một độ ép (interference) nhỏ giữa thành trong của nắp và thành ngoài của thân. Tấm cứng hơn bật lại nhiều hơn sau khi tạo hình, làm thay đổi độ ép đó. Độ dày cũng ảnh hưởng ở đây. Thành thân được tính hai lần theo đường kính, nên khi độ dày tấm tăng thêm 0,01 mm thì đường kính ngoài của thân tăng khoảng 0,02 mm. Chừng ấy đủ để biến một nắp êm thành một nắp chật.
⚠️ Khuôn ghép nắp được gia công theo một độ dày và một cấp temper cụ thể. Thay đổi một trong hai sau khi khuôn đã làm xong thường đồng nghĩa với việc phải hiệu chỉnh lại khuôn, vì vậy hãy cố định cả hai trước mẫu đầu tiên.
Các cấp DR cho độ bền cao ở độ dày thấp. Điều này phù hợp với các chi tiết nông, phẳng. Chúng hiếm khi phù hợp với thân trang trí dập sâu hoặc dập nổi nặng.
Bước 4: Xác định khối lượng lớp mạ thiếc và sơn phủ bên trong theo vật phẩm đựng
Thiếc là một lớp rào chắn, nhưng trong hộp thiếc trang trí, sơn phủ bên trong đảm nhận phần lớn công việc bảo vệ. Với vật phẩm khô, không ăn mòn, đi kèm lớp sơn phủ tốt, các lớp mạ nhẹ như 2,8/2,8 g/m² là phổ biến. Lớp mạ nặng hơn hoặc lớp mạ không đều chỉ hợp lý khi vật phẩm ẩm, nhờn hoặc có tính axit, hoặc khi mép cắt và vết xước bị lộ ra. Khối lượng lớp mạ cũng làm thay đổi nhẹ độ sáng kim loại hiện qua lớp vecni trong suốt.
Với tiếp xúc thực phẩm, hóa học của sơn phủ quan trọng hơn lớp thiếc. Các lớp phủ epoxy gốc bisphenol A từng chiếm ưu thế trong bao bì kim loại suốt nhiều thập kỷ, như Food Packaging Forum giải thích trong bài nền tảng về lớp phủ lon[3]. Một bài tổng quan được bình duyệt về an toàn bao bì kim loại[4] , liệt kê sự di chuyển của BPA, chì và cadimi vào thực phẩm trong số các mối lo ngại chính. Ba quy tắc sau đây định hình các yêu cầu hiện hành:
Tại Mỹ, các lớp phủ dạng nhựa và polyme tiếp xúc thực phẩm được quy định theo FDA 21 CFR 175.300[5].
Tại EU, khung pháp lý là Quy định (EC) số 1935/2004[6].
Quy định (EU) 2024/3190[7] cấm BPA trong vật liệu tiếp xúc thực phẩm, bao gồm lớp phủ kim loại, với các giai đoạn chuyển tiếp tùy thuộc loại sản phẩm.
Ngoài ra, luật mẫu Toxics in Packaging mà nhiều bang của Mỹ đã áp dụng giới hạn tổng hàm lượng chì, cadimi, thủy ngân và crom hóa trị sáu ở mức 100 ppm[8]. Hãy yêu cầu nêu rõ loại sơn phủ (ví dụ BPA-NI, nghĩa là “BPA non-intent”, tức không cố ý sử dụng BPA) và yêu cầu các tài liệu tuân thủ cụ thể theo tên, thay vì chấp nhận cụm “food grade” như một mô tả chung.
Bước 5: Quy định bề mặt hoàn thiện để đảm bảo chất lượng in
Hộp thiếc được in phẳng trên từng tấm trước khi tạo hình, vì vậy bề mặt thép nền sẽ hiện qua các vùng trong suốt và ảnh hưởng đến cách mực bám trên bề mặt.
Bề mặt sáng bóng tạo hiệu ứng kim loại như gương dưới lớp vecni trong suốt.
Bề mặt dạng đá có kết cấu mịn giúp che các vết xước khi cầm nắm.
Bề mặt mờ giúp giảm độ lóa trên các hình vẽ chi tiết.
Khi bạn muốn bề mặt có vẻ đục, một lớp lót trắng sẽ che kín hoàn toàn kim loại. Sau đó, dập sẽ kéo giãn tấm đã in. Hình vẽ trên thành và góc bo tròn phải được biến dạng trước để sau khi tạo hình trông vẫn đúng, còn các lần dập sâu hơn cần hiệu chỉnh nhiều hơn.
Độ bền in được đo lường chứ không chỉ mô tả. Tiêu chuẩn ASTM D3359[9] đánh giá độ bám dính khi thử băng từ 0B (bong mạnh) đến 5B (không bong). Việc thống nhất một mức tối thiểu, thường là 4B hoặc cao hơn ở các vùng đã tạo hình, giúp bạn có cách khách quan để chấp nhận hoặc từ chối mẫu. Đồng thời, hãy đặt dung sai cho sai lệch màu. Như một người có kinh nghiệm trong thảo luận về bao bì[10] đã nhận định rằng điểm gây khó khăn trong hầu hết các công đoạn in là “độ phức tạp và mức độ chi tiết của thiết kế cùng mức dung sai của bạn đối với những sai lệch so với ‘tiêu chuẩn vàng’”.
Bước 6: Chốt đặc tả bằng các phép đo trên mẫu
Khi nhận mẫu, hãy đo các hạng mục sau:
Độ dày kim loại trần đo bằng panme tại nhiều điểm trên thân và nắp. Sơn phủ và lớp in cộng thêm vài micromet, nên hãy ghi rõ đặc tả của bạn đề cập đến kim loại nền hay tổng độ dày.
Cảm giác mở nắp trên ít nhất vài chiếc hộp.
Độ rõ nét của dập nổi.
Độ bám dính của băng dính tại góc bị kéo giãn nhiều nhất.
Ghi kết quả cạnh dòng thông số vật liệu để lô sản xuất có thể được đối chiếu. Danh mục kiểm tra đầy đủ về độ khít, bề mặt hoàn thiện, lớp phủ và an toàn được trình bày trên trang sản phẩm hộp thiếc 2 mảnh của chúng tôi, nên không lặp lại ở đây.
Dải độ dày, cấp temper và thép mạ thiếc so với bao bì nhôm
Các dải dưới đây là điểm khởi đầu phổ biến cho độ dày vật liệu hộp thiếc, không phải quy tắc cố định. Kích thước, hình dạng và độ sâu dập đều ảnh hưởng đến lựa chọn phù hợp, vì vậy hãy kiểm tra mọi dải bằng mẫu thử.
Dải độ dày
Định lượng cơ sở xấp xỉ
Khối lượng thép
Ứng dụng điển hình
Đánh đổi
0,18–0,21 mm
64–75 lb/bb
1,41–1,65 kg/m²
Hộp thiếc tròn hoặc chữ nhật nhỏ, vật phẩm nhẹ, vận chuyển có bảo vệ
Chi phí thép thấp nhất; nắp phẳng lớn có thể bị oil-can
0,23–0,25 mm
82–89 lb/bb
1,81–1,96 kg/m²
Hộp thiếc bán lẻ và quà tặng thông thường, dập nổi vừa phải
Cân bằng giữa chi phí và độ cứng; dải được gia công khuôn phổ biến nhất
0,28–0,30 mm
100–107 lb/bb
2,20–2,36 kg/m²
Kích thước lớn, vật phẩm nặng, dập nổi sâu, vận chuyển bưu kiện
Cứng hơn khoảng 80 % so với 0,23 mm, nhưng tốn thêm 20–30 % thép theo trọng lượng
Temper ASTM
Mục tiêu HR30Tm
Đặc tính tạo hình
Ứng dụng điển hình của hộp thiếc 2 mảnh
T-1 / T-2
~49 / ~53
Rất mềm, độ giãn cao
Thân sâu, nắp cao, dập nổi sâu sắc nét
T-3
~57
Dập đa dụng
Đa số hộp và nắp dập nông đến trung bình
T-4 / T-5
~61 / ~65
Cứng hơn, bật ngược nhiều hơn
Chi tiết nông cần tấm phẳng, cứng
T-6 và các cấp DR
~70 trở lên
Độ bền cao, khả năng dập hạn chế
Đáy phẳng và chi tiết nông; hiếm khi dùng cho thân trang trí dập sâu
Thép mạ thiếc so với bao bì nhôm (và thép không mạ thiếc)
Nhôm nhẹ hơn thép khoảng 2,9 lần theo khối lượng riêng (2,70 so với 7,85 g/cm³), nhưng cũng kém cứng hơn khoảng 3 lần (mô đun đàn hồi khoảng 70 GPa so với khoảng 205 GPa). Để có độ cứng tấm tương đương tấm thép mạ thiếc dày 0,23 mm, nhôm cần khoảng 0,33 mm. Ở độ dày đó, nhôm vẫn nhẹ hơn khoảng 50 % trên mỗi mét vuông. Thép không mạ thiếc (ECCS, là thép phủ crom thay cho thiếc) là một lựa chọn khác. Nó có độ bền tương tự thép mạ thiếc và thường được dùng với sơn phủ che phủ hoàn toàn, nhưng không có bề mặt thiếc sáng để lộ qua mực trong suốt.
Thuộc tính
Thép mạ thiếc
Nhôm
Thép không mạ thiếc (ECCS)
Khối lượng riêng
7,85 g/cm³
2,70 g/cm³
7,85 g/cm³
Độ dày để có độ cứng tấm tương đương
0,23 mm (tham chiếu)
~0,33 mm
0,23 mm
Khối lượng ở cùng độ cứng
~1,81 kg/m²
~0,89 kg/m²
~1,81 kg/m²
Đặc tính dập nổi và chống móp
Đường nổi sắc nét, chống móp tốt
Đường nổi mềm, sâu, dễ móp hơn
Tương tự thép mạ thiếc
Hiện qua vecni trong suốt
Ánh kim sáng
Ánh kim sáng
Xỉn hơn; thường được phủ kín hoàn toàn
Ăn mòn ở mép cắt
Cần lớp sơn phủ bảo vệ
Tự hình thành lớp oxit
Cần lớp sơn phủ bảo vệ
Phân loại tái chế
Từ tính
Dòng xoáy
Từ tính
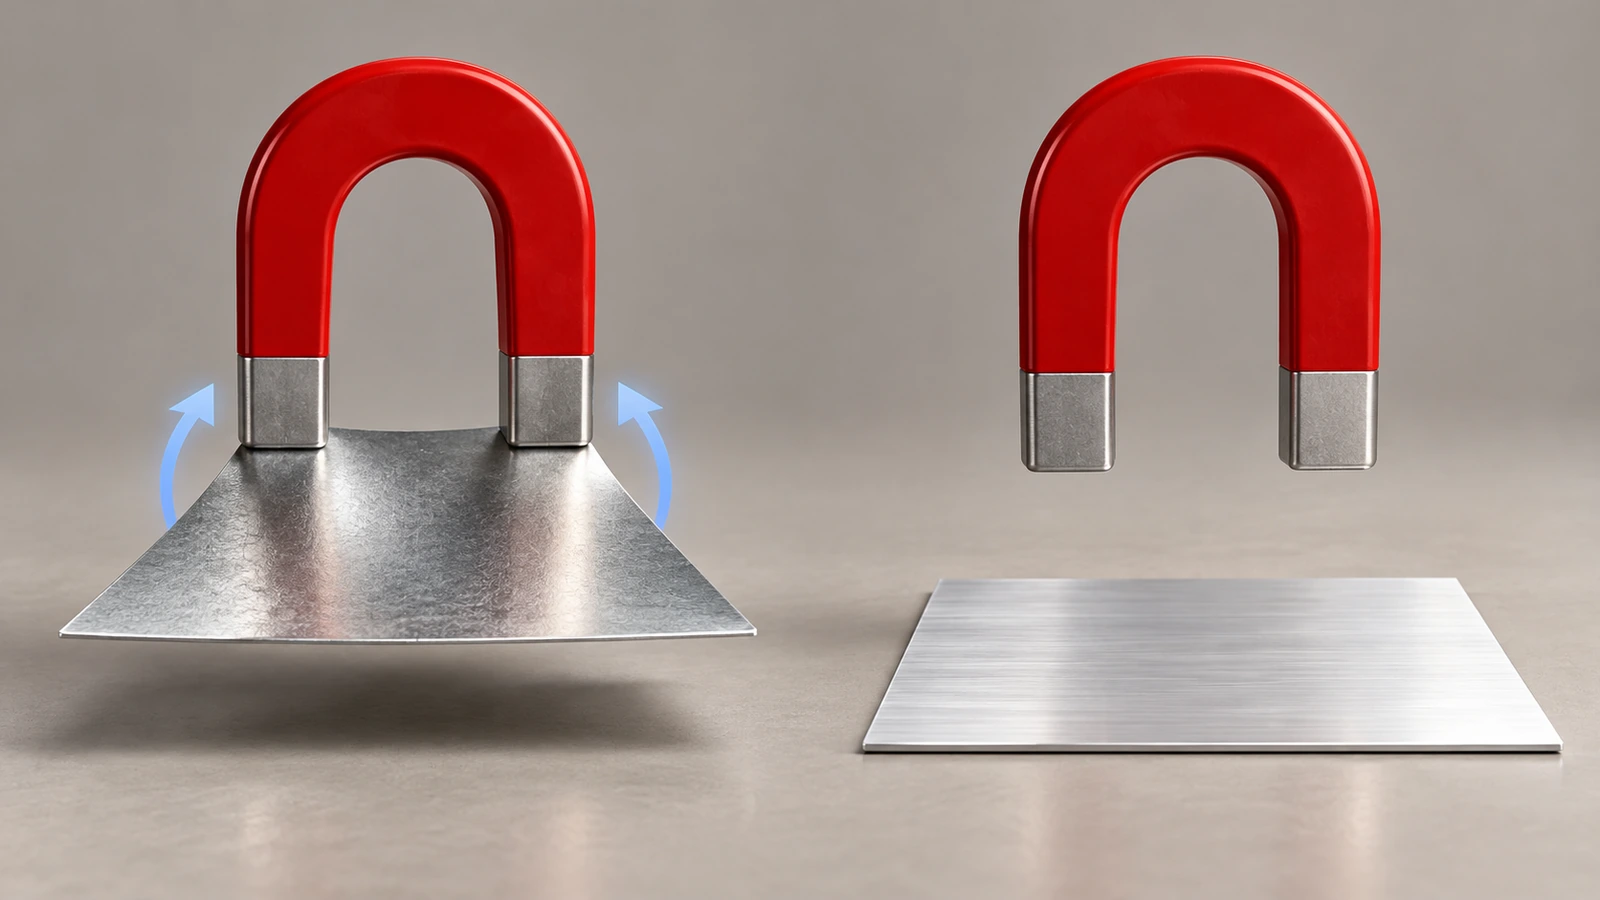
Khả năng tái chế hiện đã ảnh hưởng đến lựa chọn vật liệu đối với các thương hiệu bán hàng tại châu Âu. Quy định về bao bì và chất thải bao bì của EU (EU) 2025/40, được tóm tắt trên trang của Ủy ban châu Âu về trang về rác thải bao bì[11], đã được áp dụng chung từ ngày 12 tháng Tám năm 2026. Quy định này đưa ra cách xếp hạng hiệu năng tái chế và giới hạn trọng lượng bao bì không cần thiết. Cả thép và nhôm đều được tái chế rộng rãi. Khả năng tách thép bằng nam châm là lợi thế thực tế, còn trọng lượng nhẹ của nhôm hỗ trợ các lập luận về giảm khối lượng bao bì. Để so sánh hộp thiếc với các định dạng bao bì giấy, nhựa và thủy tinh, hãy xem phần so sánh định dạng trên trang về hộp thiếc của chúng tôi..
FAQ
FAQ: Độ dày phổ biến của hộp thiếc nhỏ đựng sáp dưỡng hoặc kẹo bạc hà là bao nhiêu?
Hộp thiếc nhỏ đựng vật phẩm nhẹ thường dùng dải 0,18–0,21 mm, vì kích thước và thành cong của chúng đã tạo đủ độ cứng. Nếu hộp sẽ được gửi rời trong bưu kiện hoặc có dập nổi sâu, hãy thử một mẫu 0,23 mm song song với mẫu mỏng hơn trước khi quyết định.
FAQ: Thép mạ thiếc dày hơn có luôn tốt hơn không?
Không. Tấm dày hơn làm tăng chi phí thép và trọng lượng vận chuyển gần như tỷ lệ với độ dày, đồng thời có thể khó dập vào các góc hẹp hơn. Hãy chọn tấm mỏng nhất vẫn đạt các kiểm tra về độ móp, độ khít và dập nổi trên mẫu.
FAQ: “T-3” trong đặc tả thép mạ thiếc có nghĩa là gì?
Đây là một cấp temper ASTM, với mục tiêu độ cứng Rockwell HR30Tm khoảng 57. Đây là cấp dập đa dụng, mềm hơn T-4 đến T-6 và cứng hơn T-1 và T-2. EN 10202 thể hiện các đặc tính tương tự bằng ký hiệu giới hạn chảy như TS260.
FAQ: Có thể thay đổi độ dày sau khi đã làm khuôn không?
Thường là không, trừ khi hiệu chỉnh lại. Thay đổi 0,01 mm làm đường kính thân dịch chuyển khoảng 0,02 mm, qua đó thay đổi độ ép của nắp trượt. Hãy cố định độ dày và temper trước khi làm mẫu đầu tiên.
FAQ: Khối lượng lớp mạ thiếc có quan trọng không nếu hộp đựng vật phẩm không phải thực phẩm?
Có, dù mức độ quan trọng thấp hơn. Nến, mỹ phẩm và nơi bảo quản ẩm vẫn có thể làm ăn mòn các mép lộ ra hoặc vết xước. Lớp mạ nhẹ kèm sơn phủ tốt phù hợp với vật phẩm khô. Hãy yêu cầu lớp mạ nặng hơn hoặc lớp mạ không đều khi vật phẩm có dầu, ẩm hoặc có tính axit.
FAQ: Nên đo độ dày trên mẫu hoàn chỉnh như thế nào?
Dùng panme đo tại nhiều điểm trên thành thân và nắp. Hãy nhớ rằng sơn phủ và lớp in cộng thêm vài micromet. Hãy ghi rõ trong đặc tả là độ dày chỉ kim loại nền hay tổng độ dày đã phủ, để số liệu từ các nhà cung cấp có thể được so sánh.
Những điểm chính cần nhớ
Quy định độ dày theo milimét và quy đổi rõ ràng các gauge cũ. — 1 lb trên mỗi base box ≈ 0,0028 mm, nên 82 lb ≈ 0,23 mm (Nguồn)
Hãy ghi rõ cấp temper, vì nó kiểm soát độ sâu dập, độ sắc nét của dập nổi và độ bật ngược của nắp. — Các cấp temper ASTM có mục tiêu HR30Tm khoảng 49 (T-1) đến khoảng 70 (T-6) (Nguồn)
Hãy dùng hệ thống ký hiệu châu Âu khi tìm nguồn cung theo đặc tả EU. — Các cấp EN 10202 như TS230 và TH415 được đặt tên theo giới hạn chảy tính bằng MPa (Nguồn)
Chấp nhận độ bền in dựa trên mức đánh giá đo được, không dựa trên mô tả. — Thang đo ASTM D3359 từ 0B đến 5B, với 4B trở lên là mục tiêu phổ biến trên các vùng đã tạo hình (Nguồn)
Kiểm tra thành phần hóa học của sơn phủ bên trong khi tiếp xúc thực phẩm. — lệnh cấm BPA của EU đối với vật liệu tiếp xúc thực phẩm nằm trong Quy định (EU) 2024/3190 (Nguồn)
Xác nhận giới hạn kim loại nặng đối với mực in và lớp phủ. — tổng hàm lượng Pb, Cd, Hg và Cr(VI) ≤ 100 ppm theo luật mẫu Toxics in Packaging (Nguồn)
Lập kế hoạch theo quy định về khả năng tái chế của EU nếu bạn bán hàng tại châu Âu. — PPWR đã được áp dụng chung từ ngày 12 tháng Tám năm 2026 (Nguồn)
Kết luận
Độ dày thép mạ thiếc cho hộp thiếc là một trong ba lựa chọn liên quan với nhau, cùng với cấp temper và khối lượng lớp mạ thiếc. Độ dày quyết định chi phí và độ cứng, temper quyết định cách tấm được dập và cách nắp khít, còn lớp mạ cùng sơn phủ quyết định khả năng chống ăn mòn và hiệu năng khi tiếp xúc thực phẩm.
Hãy ghi cả ba thông số vào yêu cầu báo giá dưới dạng số: milimét, cấp temper, g/m² cho mỗi mặt, và loại sơn phủ. Khi đó, nhà cung cấp sẽ báo giá cùng một vật liệu, và kết quả mẫu có thể truy ngược về đặc tả. Khi dòng thông số vật liệu đã sẵn sàng, hãy yêu cầu báo giá cho hộp thiếc 2 mảnh tùy chỉnh và yêu cầu một mẫu được làm đúng theo đặc tả chính xác đó.
Tài liệu tham khảo
EN 10202, Sản phẩm tinmill cán nguội — Thép mạ thiếc điện phân và thép phủ crom/crom oxit điện phân, Ủy ban Tiêu chuẩn hóa châu Âu (CEN). ↩
ASTM A623/A623M, Standard Specification for Tin Mill Products, General Requirements, ASTM International (với các đặc tả đi kèm A624 và A626 cho tấm thiếc điện phân cán một lần và cán hai lần). ↩
Xin chào! Tôi là Bruce, người cha tự hào của cậu con trai tuyệt vời. Tôi là nhà sáng lập Zigpac, công ty in ấn và đóng gói hỗ trợ doanh nghiệp vừa và nhỏ với giải pháp tùy chỉnh. Hãy cùng tạo nên điều tuyệt vời!
 PDF blog để đọc ngoại tuyến


Thông tin bên dưới là bắt buộc để đăng nhập bằng mạng xã hội
Đăng nhập
Tạo tài khoản mới